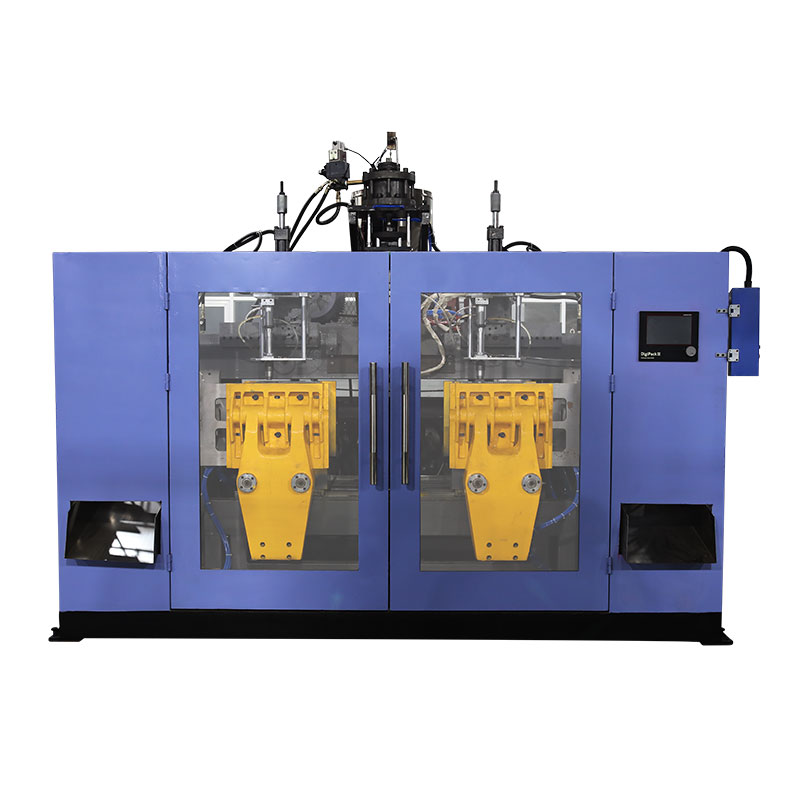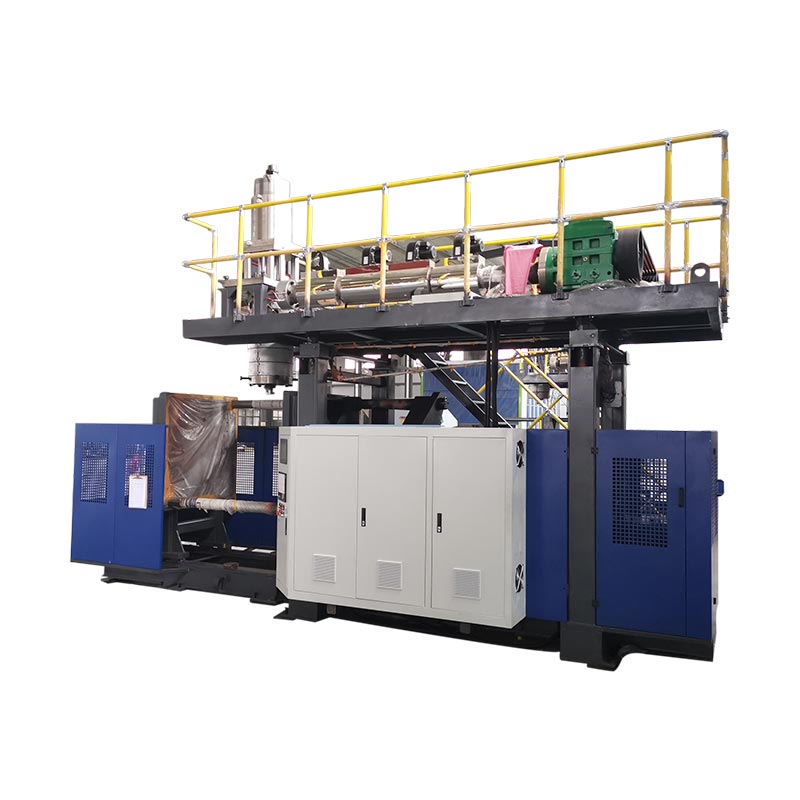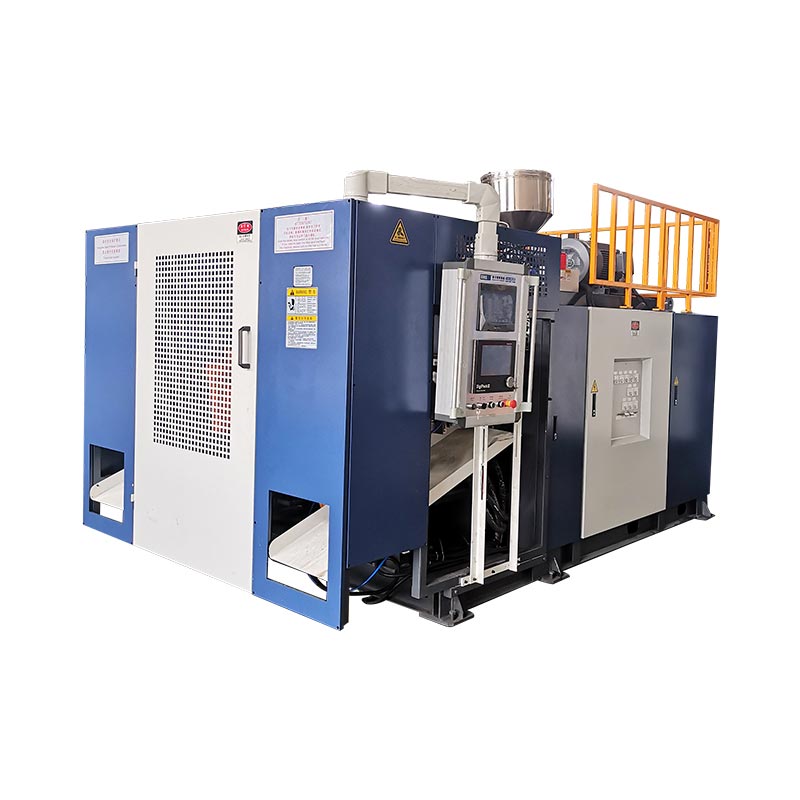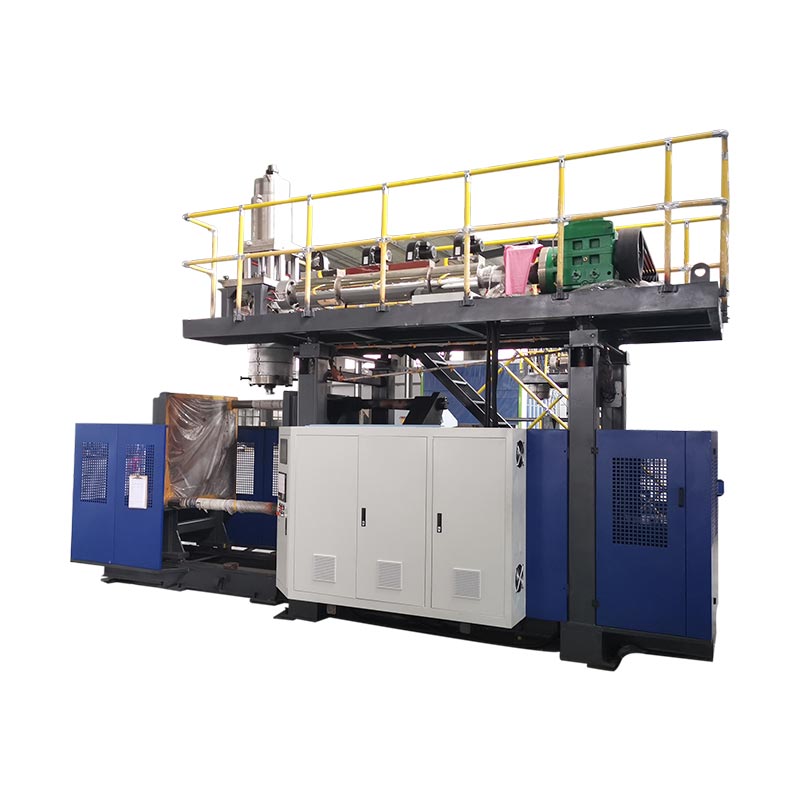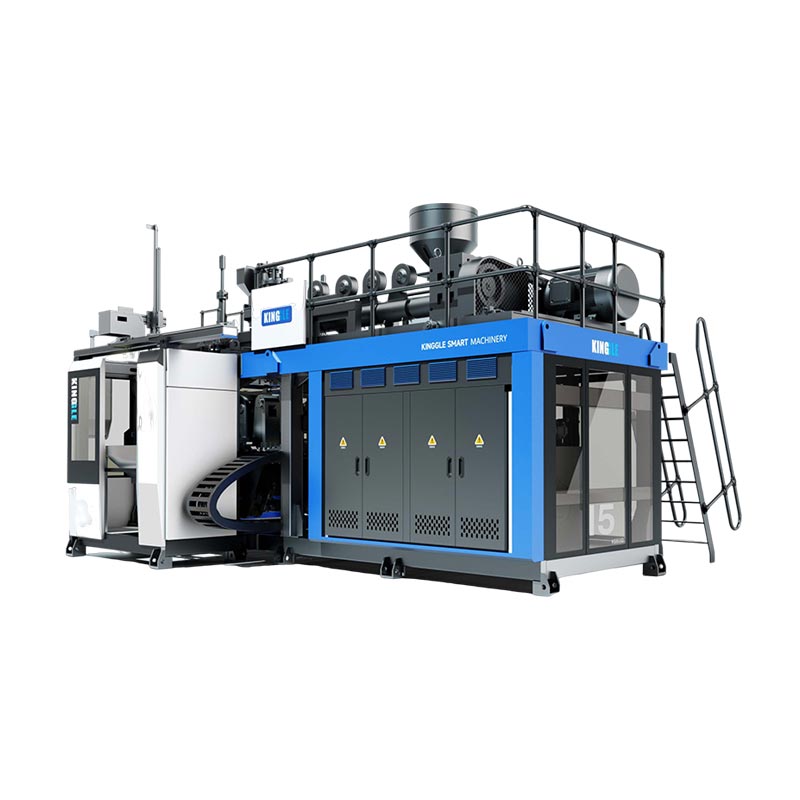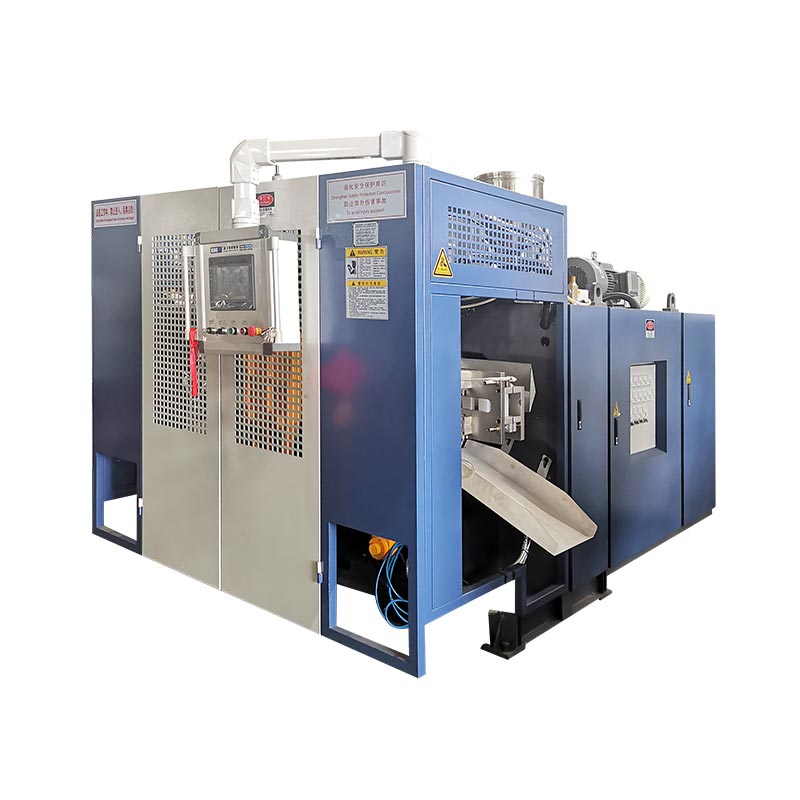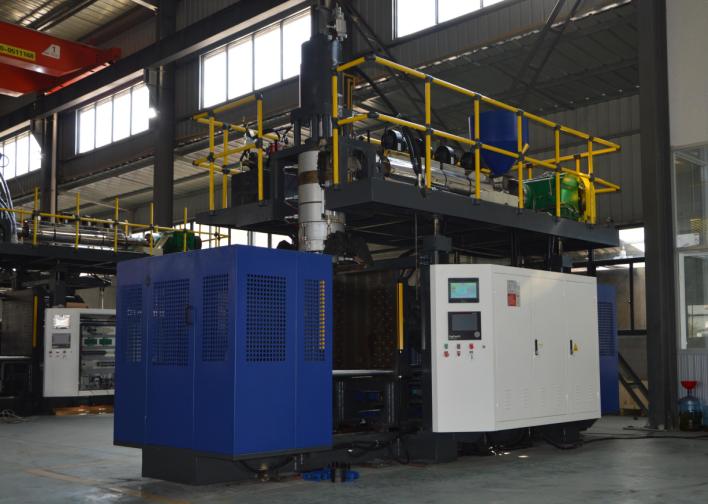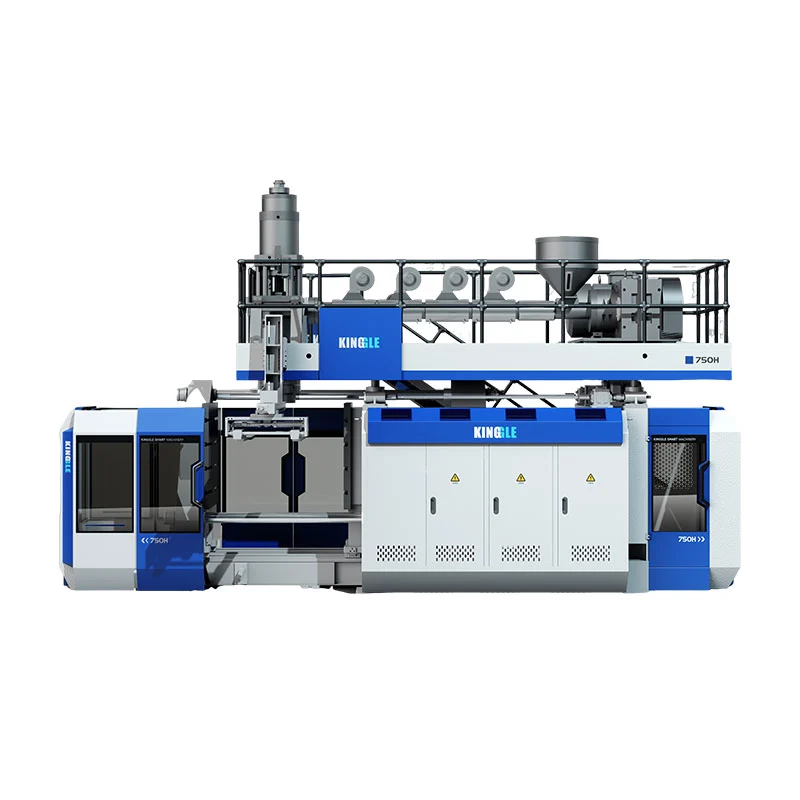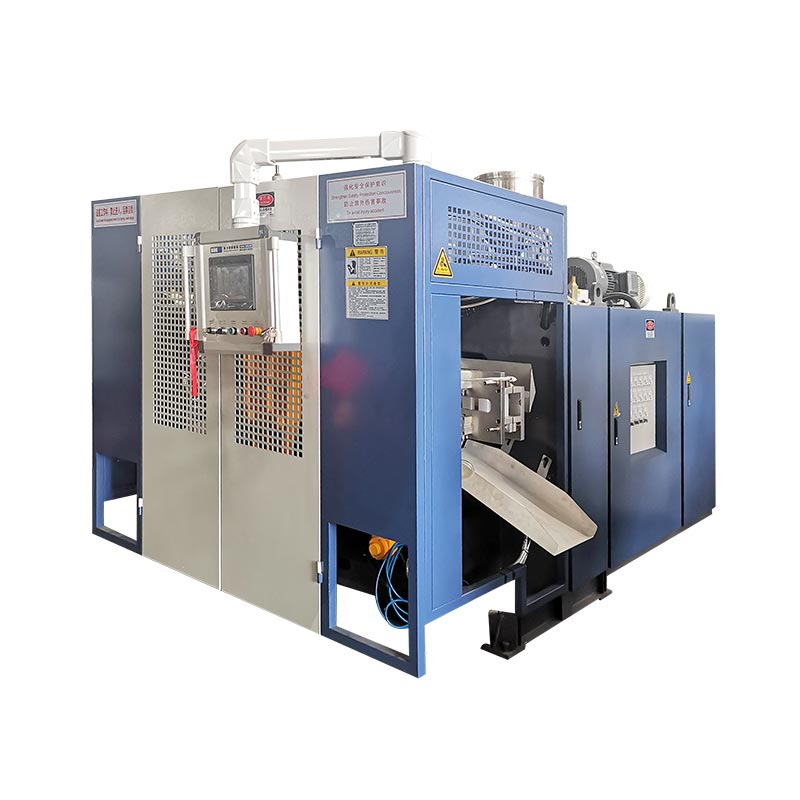
لا يكتمل تغيير آلة التشكيل بالنفخ إلا عندما يتم تحديد القالب الجديد ومسار المادة والأدوات والوصفة والإعداد النهائي بشكل صحيح ويجتاز الجزء الجديد اختباراته المحددة.يعد بدء الدورات التلقائية بمثابة مرحلة وسيطة، وليس دليلاً على الاكتمال. تتمثل الطريقة العملية الأكثر أمانًا والأسرع في إعداد كل ما هو ممكن قبل التوقف، وعزل الطاقة الخطرة للعمل المكشوف، واستعادة الوظائف بترتيب خاضع للرقابة وقياس الوقت حتى نافذة الإنتاج المقبولة الأولى، مع تسجيل تعريف القبول، وخسارة الانتقال، والموافق المسؤول والأدلة المطلوبة قبل أن يبدأ الفريق حملة الإنتاج التالية من خط أساس إنتاج خاضع للرقابة ويمكن تتبعه.

ملاحظة المصطلحات:قد تصف فرق الإنتاج هذا العمل على أنه تغيير لآلة التشكيل بالنفخ، أو تغيير قالب النفخ، أو تبديل القالب، أو تغيير الأداة، أو تغيير خط الزجاجة، أو تغيير لون القولبة بالنفخ، أو تغيير راتينج القولبة بالنفخ، أو تغيير وصفة القولبة بالنفخ. تتداخل هذه التسميات، ولكنها لا تصف دائمًا نفس النطاق. يجب أن تحدد حزمة الوظائف بالضبط العناصر المادية والمادية والرقمية والنهائية التي ستتغير.
خمسة قرارات تتحكم في التحول
- حدد نقطة التشطيب كجزء مقبول ونافذة إنتاج مستقرة.
- حدد كل عنصر تم تغييره: القالب، وأدوات القالب، ودبوس النفخ، والراتنج، واللون، والوصفة، والمعدات النهائية.
- انقل عملية التحقق والتجهيز والتوثيق خارج نافذة الجهاز المتوقف إلى مكان آمن.
- استخدم إجراء الطاقة الخطرة المعتمد بالموقع قبل أن يدخل أي شخص إلى منطقة خطر مكشوفة.
- قم بتسجيل الإعداد المعتمد والأدلة حتى يبدأ التشغيل التالي من خط الأساس الخاضع للرقابة.
| تغيير المجال | ما يجب أن يتناسب مع الوظيفة الجديدة | إعادة تشغيل الأدلة | التبعية الخفية النموذجية |
|---|---|---|---|
| العفن والواجهات | علاقات المراجعة الصحيحة والتركيب والتبريد والنفخ/القلب والإخراج | التحكم في الحركة اليدوية والوصلات المانعة للتسرب | توجيه الخرطوم أو موضع المستشعر أو الخلوص في اتجاه مجرى النهر |
| أدوات الموت والباريسون | هوية الأدوات المعتمدة والموضع الميكانيكي والمعايرة | مستقيم، باريسون مستقر متوضع للقالب | ملف الأدوات لا يتطابق مع الأجهزة المثبتة |
| المادة واللون | تصحيح درجة الراتينج والدفعة والأصبغة الرئيسية وقاعدة إعادة الطحن المعتمدة | ذوبان نظيف ومتجانس وانتقال المواد الذي يمكن تتبعه | يبقى الراتنج أو اللون القديم في مسارات المعالجة والذوبان |
| وصفة والضوابط | تم إصدار مراجعة الوصفة لحزمة المنتج المثبتة | يتفق الأمر والحالة الفعلية من خلال دورة خاضعة للرقابة | تبقى قيمة المنتج القديم خارج الوصفة المحفوظة |
| قبول الجزء والخط | الرسم والحد البصري والوزن والجدار والأبعاد والاختبارات الوظيفية | نافذة قبول متتالية أو محددة زمنياً | لا تزال أداة التشذيب أو اختبار التسرب أو الناقل أو التغليف تستخدم رمز SKU القديم |
لا يكتمل التغيير إلا عند الموافقة على الزجاجة الجديدة
غالبًا ما تستخدم النباتات الكلمةالتحوللعدة أحداث مختلفة. قد يقوم أحد المشرفين بإيقاف الساعة عندما يتم تثبيت القالب الجديد. وقد يوقفه آخر عند بدء الدورة التلقائية الأولى. قد تحدد الجودة الإكمال باعتباره الجزء الأول الذي يجتاز الفحص، في حين أن الإنتاج قد يتطلب تشغيلًا مستمرًا للأجزاء المقبولة. تنتج هذه التعريفات أرقامًا مختلفة، لذا فإن مقارنة وقت التغيير لا معنى لها حتى يتم إصلاح نقطة البداية ونقطة النهاية.
بالنسبة لخط التشكيل بالنفخ بالبثق، نقطة البداية المفيدة هي الجزء الأخير المقبول من المهمة الصادرة. نقطة النهاية المفيدة هي أول نافذة إنتاج مقبولة للوظيفة الواردة. يجب أن يحدد المصنع تلك النافذة. قد يكون عددًا محددًا من الأجزاء المتتالية، أو وقتًا محددًا في ظروف مستقرة أو قاعدة أخذ العينات عبر المحطات أو التجاويف أو منافذ القالب. وينتمي هذا المطلب إلى مواصفات المنتج أو العملية الخاضعة للرقابة، وليس إلى ذاكرة المشغل.
يكشف هذا التعريف عن العمل الذي يخفيه مقياس القالب فقط. قد يتطلب المنتج الوارد قالبًا أو شياقًا آخر، أو دبوس نفخ، أو أدوات للرقبة، أو حركة أساسية، أو ملف باريسون، أو راتينج، أو لون، أو قاعدة إعادة الطحن، أو برنامج اختبار التسرب، أو أداة تشذيب، أو ملصق، أو دليل ناقل، أو نمط التعبئة. حتى عندما يظل القالب الفعلي مثبتًا، فإن انتقال المادة والوصفة يمكن أن يظل بمثابة تغيير كامل لإنتاج الزجاجات البلاستيكية.
قم بفصل النتيجة إلى أربعة مقاييس: وقت توقف الآلة، ووقت تكوين الجزء لأول مرة، ووقت قبول الجزء لأول مرة، ووقت نافذة الإنتاج المقبولة. قم بتسجيل عمليات رفض الإعداد وإزالة الكمية بجانب تلك الأوقات. هذا لا يعد بأن كل رقم سوف ينخفض. إنه يجعل الخسارة مرئية ويمنع الإبلاغ عن إعادة التشغيل السريع كتغيير ناجح لآلة نفخ وقذف البثق عندما لا يزال خط المصب أو بوابة الجودة يرفض الأجزاء.
قم بتخطيط حزمة المنتج الجديد قبل توقف الجهاز
يجب أن يبدأ التغيير كفحص للمعلومات أثناء استمرار تشغيل المهمة الصادرة. أنشئ حزمة عمل واحدة تم إصدارها تحدد رسم الجزء ومراجعته، ودرجة الراتينج، والصبغة الرئيسية، وإعادة الطحن المسموح بها، ووزن الجزء المستهدف، والأبعاد الحرجة، ومواقع سمك الجدار، والمعايير المرئية، والاختبارات الوظيفية، والتعبئة المتوقعة. قم بإضافة القالب، وأدوات القالب، ودبوس النفخ، والإدراج، والإخراج، وهويات التركيب النهائية. إذا كان هناك عنصران يشتركان في اسم مشترك، فاستخدم معرفات ثابتة أو صور فوتوغرافية يمكن التحكم في مراجعتها حتى لا يقوم فريق الإعداد بالاختيار حسب المظهر.
تم نشر Kinggleعملية البيعيطلب من المشترين تقديم صور أو رسومات للمنتج، والوزن، والحجم، والمواد، والسمك، والإنتاج، واحتياجات المقاومة الكيميائية قبل اختيار حل الماكينة. تعتبر نفس فئات الإدخال ذات قيمة أثناء عمليات التبديل اللاحقة لأنها تربط إعداد الماكينة بالجزء الذي يجب إنتاجه. يجب أن تكون حزمة الإنتاج أكثر تحديدًا من الاستفسار الأصلي ويجب أن تحتوي فقط على القيم المعتمدة للآلة الفعلية والعفن ومجموعة المواد.
قم بوضع القالب التالي والعناصر المساعدة التي تم التحقق منها في المنطقة المخصصة دون عرقلة المخارج أو الحراسة أو تدفق المواد. تحقق من نقاط الرفع وخطة الرفع الخاصة بالمصنع، ولكن لا تستنتج قدرة الرفع من الحجم الاسمي للقالب. تأكد من وجود توصيلات التبريد وتوصيلات الهواء وأجهزة الاستشعار والكابلات والمثبتات وتحديدها بشكل صحيح. قم بإعداد معدات مناولة المواد النظيفة والحاويات المنفصلة للراتنجات الصادرة والمواد الانتقالية والأجزاء المرفوضة. إذا كان الخط يشتمل على أداة تشذيب أو جهاز اختبار تسرب أو ملصق أو ناقل، فقم بتضمين الوصفة الخاصة به وتغيير الأجزاء في نفس مراجعة الاستعداد.
اتخذ قرارًا قصيرًا بالاستعداد قبل الجزء القديم الأخير. يؤكد واضع القالب على جاهزية الأدوات والرفع، ويؤكد مناولة المواد الدفعات الصحيحة والطريق النظيف، ويؤكد المشغل الوصول إلى الوصفة، وتؤكد الصيانة أي عمل مجدول، وتؤكد الجودة خطة العينة. إذا كان أحد العناصر المطلوبة مفقودًا، فاترك المهمة الصادرة قيد التشغيل عندما يكون ذلك ممكنًا. إن اكتشاف المشكلة قبل التوقف المخطط له يحول وقت التوقف عن العمل إلى وقت إعداد دون اتخاذ اختصار للسلامة.
التحكم في الطاقة الخطرة قبل عمل القالب أو الأدوات
يمكن أن يؤدي تغيير قالب النفخ إلى تعريض الأشخاص لحركة المشبك، والألواح المتحركة، ودبابيس النفخ، والقواطع، والروبوتات، والضغط الهيدروليكي، والضغط الهوائي، والطاقة الكهربائية، والبوليمر الساخن، والأدوات الساخنة. الضغط على زر التوقف العادي لا يشكل حالة آمنة للعمل داخل منطقة الخطر. يجب على صاحب العمل تحديد المهام التي تتعلق بالخدمة أو الصيانة، وتحديد جميع مصادر الطاقة وتطبيق إجراءات التحكم في الطاقة الخاصة بالجهاز في الموقع من خلال موظفين مدربين ومعتمدين.
بالنسبة لأماكن العمل في الولايات المتحدة،إدارة السلامة والصحة المهنية 29 CFR 1910.147يتناول الخدمة والصيانة حيث يمكن أن يؤدي التنشيط غير المتوقع أو بدء التشغيل أو إطلاق الطاقة المخزنة إلى إصابة الموظف. ويتطلب ذلك برنامجًا للتحكم في الطاقة، وإجراءات موثقة حيثما أمكن، والتدريب والفحص الدوري.إدارة السلامة والصحة المهنية 29 CFR 1910.212يوفر المتطلبات العامة لحماية الماكينة. يجب أن تتبع المصانع خارج الولايات المتحدة القوانين والمعايير وإجراءات صاحب العمل المطبقة في مواقعها.
يجب أن تتناول خطة التغيير أيضًا المهام التي تتطلب طاقة مؤقتة للاختبار أو تحديد المواقع. هذا ليس إذنًا للارتجال. يجب على صاحب العمل المسؤول تحديد تسلسل متوافق لتطهير الأدوات والأشخاص، واستعادة الطاقة اللازمة فقط، وإجراء الاختبار، وإلغاء تنشيط الطاقة مرة أخرى عند الحاجة، وإعادة تطبيق الضوابط قبل استئناف العمل المكشوف. قد تعمل الستارة الخفيفة أو الباب المتشابك أو التوقف في حالات الطوارئ على حماية التشغيل العادي، ولكن يجب ألا يتم التعامل معها بشكل عرضي كبديل لإجراءات الطاقة الخطرة المطبقة.
قم بحماية المعدات بعناية مثل الأشخاص. تمت استضافة Kinggleدليل تشغيل ماكينة النفخ الأوتوماتيكيةيحذر من ضرورة تنسيق حركة دبوس النفخ مع حالة فتح القالب ويصف وظائف تحديد موضع المنصة ورأس القالب. تختلف الواجهة الدقيقة ومنطق الحركة الآمنة حسب الطراز والخيارات وإصدار البرنامج. لذلك، يجب على فريق الإعداد تحديد الحركات المسموح بها الخاصة بالجهاز قبل التوقف بدلاً من اكتشافها أثناء وجود قالب معلق أو أداة مكشوفة.
قم بتشغيل تسلسل واحد يتم التحكم فيه عبر القالب والمواد وعناصر التحكم
تتم كتابة التسلسل التالي المكون من ثماني مراحل بشكل متعمد كتدفق تحكم، وليس كإجراء ميكانيكي عالمي. يجب أن تأتي الخطوات التفصيلية لإزالة القالب وقيم التثبيت وطريقة الخرطوم وحدود درجة حرارة الأدوات وحركات الاختبار من تعليمات الماكينة والعفن والمصنع الفعلية. تتمثل قيمة التسلسل المشترك في أنه يمنح العمليات والأدوات والصيانة والمواد والجودة نفس نقاط التسليم.
-
الافراج عن الوظيفة الصادرة.حدد آخر جزء قديم تم قبوله، واحفظ سجل العملية المطلوبة وقم بتسوية الراتنج الصادر والملصقات والعمل الجاري. احتفظ بعينة معتمدة إذا كانت خطة التحكم في المصنع تتطلب ذلك.
-
توقف في الحالة المعتمدة.اتبع تعليمات إيقاف تشغيل الجهاز والراتنج. ضع في اعتبارك المسكن الساخن والمواد المتبقية في القادوس أو الطارد أو الرأس أو المجمع بدلاً من افتراض أن التوقف المؤقت العادي مناسب لتغيير الراتينج.
-
عزل للعمل المكشوف.يقوم الموظفون المعتمدون بتطبيق إجراءات الطاقة الخطرة والرفع الخاصة بالموقع. التحقق من العزل ومعالجة الطاقة الهيدروليكية والهوائية والجاذبية والحرارية المخزنة قبل دخول أي شخص إلى منطقة الخطر المحددة.
-
إزالة وحماية المكونات الصادرة.قم بفصل القالب والأدوات المرتبطة به ورفعه وتخزينه من خلال التعليمات التي يتم التحكم فيها. قم بتغطية أو حماية التوصيلات النظيفة وتسجيل التلف أو التسرب أو التآكل غير الطبيعي بدلاً من تمريره إلى التشغيل التالي.
-
فحص الواجهات المشتركة.تحقق من وجوه التركيب، وميزات المحاذاة، ووصلات التبريد والهواء، وأجهزة الاستشعار، والكابلات، والمنطقة الخاضعة للحراسة التي يمكن الوصول إليها. يمكن أن تتبع مشكلة الواجهة المخفية القالب الجديد وتبدو وكأنها خطأ في الوصفة.
-
قم بتثبيت الحزمة الواردة التي تم التحقق منها.قم بمطابقة المعرفات الفعلية مع حزمة المهام التي تم إصدارها. قم بتوجيه الاتصالات لتجنب مخاطر الضغط والحرارة والحركة، ثم أكمل عمليات التحقق من التركيب والاتصال المحددة.
-
استعادة الوظائف عن طريق الترخيص.قم بإخلاء الموظفين والأدوات، وأعد تركيب الحراس، واتبع عملية إعادة التنشيط المعتمدة، وأثبت الحركات اليدوية المسموح بها في ظروف خاضعة للرقابة. تأكد من توافق الأمر والتغذية الراجعة والحركة الجسدية.
-
تقديم المواد وتأهيل المنتج.أكمل عملية نقل الراتنج أو اللون المعتمدة، وقم بتحميل الوصفة التي تم إصدارها، وشكل الأجزاء التشخيصية، وصحح السبب المثبت في كل مرة، وقم بتحرير الإنتاج فقط بعد مرور نافذة القبول المحددة.
يجب على مالك المرحلة التوقيع أو الإقرار رقميًا بكل عملية تسليم. ويمنع هذا التحكم الصغير العبارات الغامضة مثل "القالب جاهز" عندما لا يكون التبريد متصلاً، أو "يتم تحميل الوصفة" عندما لا يزال أحد الأجهزة المساعدة يحتفظ بوحدة SKU السابقة. كما يوضح أيضًا أين تم ضياع الوقت فعليًا: انتظار الترخيص، أو تحديد موقع الأجهزة، أو تصحيح الواجهة، أو مسح اللون القديم، أو تثبيت الباريسون، أو تكرار اختبار الجودة.
لمزيد من التفاصيل حول علاقة الأدوات، استخدم Kinggle'sدليل تصميم قالب نفخ القالب. للعودة الخاضعة للتحكم من الآلة المتوقفة إلى الإنتاج، استخدمقائمة التحقق من بدء تشغيل آلة نفخ القوالب. توسع هذه المقالات المراحل الفردية؛ تمتلك صفحة التغيير هذه عملية تسليم متعددة الوظائف من وظيفة معتمدة إلى أخرى.
تعامل مع الراتينج وتغير اللون كقرار يتعلق بمسار المادة
لا يكتمل تغيير مادة النفخ عندما يصل الكيس التالي إلى القادوس. قد يبقى الراتينج أو اللون الصادر في خطوط النقل، والرافعات، والقواديس، والخلاطات، وحلقات التغذية، والمسمار والبرميل، والمحولات، ورأس البثق، ومسارات تدفق المجمع وأدوات القالب. يجب أن تحدد خطة النقل أيًا من هذه المجلدات متضمنة وأين سيتم جمع المواد المختلطة أو غير الملونة. ويجب أن يذكر أيضًا ما إذا كان من الممكن استعادة المواد الانتقالية، أو يجب عزلها أو التخلص منها بموجب قواعد المواد الخاصة بالمصنع.
اتبع إرشادات إيقاف التشغيل وبدء التشغيل والتطهير المعتمدة من مورد الراتينج بالإضافة إلى تعليمات الماكينة. لا تفترض أن مادة التطهير العالمية أو درجة الحرارة أو الكمية مناسبة لكل نظام بوليمر وملون وبثق. يمثل التغيير من المادة الطبيعية إلى المادة الداكنة مشكلة رؤية مختلفة من المادة الداكنة إلى الطبيعية. لا يزال من الممكن أن يؤدي التغيير بين درجات نفس البوليمر إلى تغيير قوة الذوبان والانتفاخ والتبريد وسلوك الباريسون. قد يتطلب التغيير بين عائلات البوليمر مراجعة أكثر تحديدًا للتوافق والتدهور. كينغجلدليل نفخ HDPE مقابل PPيشرح لماذا يجب إعادة النظر في الجزء والعملية وحزمة التحقق بدلاً من التعامل مع اسم المادة كبديل بسيط.
ليوندل باسيلدليل استكشاف أخطاء النفخ وإصلاحهايحدد التلوث الخارجي والراتنج المتدهور كمصادر لخطوط القالب، والخطوط، والجزيئات والثقوب الملونة. ويشير على وجه التحديد إلى التدبير المنزلي للتعامل مع المواد، وإعادة الطحن الملوث، وسوء التطهير بين الراتنجات وسوء الإغلاق أو ممارسة بدء التشغيل كمساهمين محتملين. هذه هي العلاقات التشخيصية، وليست نقاط ضبط تشغيل Kinggle.
قم ببناء تعريف إيجابي للمواد في عملية التسليم. قم بتسجيل مورد الراتنج، والدرجة، والدفعة، والخلطة الرئيسية، والنسبة، ومصدر إعادة الطحن، والوقت الذي دخل فيه المزيج الجديد إلى نظام التغذية. احتفظ بالملصقات أو سجلات الباركود مع العينات المحتجزة عند الحاجة. إذا أظهرت الأجزاء الجديدة الأولى بقعًا سوداء أو خطوطًا أو بقايا ألوان، فإن الطابع الزمني وسجل مسار المادة يساعدان على التمييز بين التحول المتوقع من التلوث أو التدهور. الدليل عيوب صب ضربة البثقيوفر مصفوفة أوسع من الأعراض إلى الأدلة.
استعادة الوصفة دون استيراد افتراضات المنتج القديم
تكون الوصفة المحفوظة مفيدة فقط عندما تكون هويتها ونطاقها واضحين. يجب أن يوضح السجل الوارد مراجعة المنتج ومجموعة القوالب والأدوات ودرجة الراتنج وملف وحدة التحكم ذات الصلة وحالة الموافقة وآخر تاريخ تم التحقق منه. يجب أن تميز حقوق الوصول بين وصفات الإنتاج الصادرة وتجارب التطوير. قبل تحميل ملف، يجب على المشغل التأكد من أن حالة الجهاز الفعلية تطابق الملف بدلاً من استخدام اسم الوصفة كدليل على صحة الجهاز.
يمكن تقسيم نطاق الوصفة عبر الأنظمة. قد يحتوي جهاز HMI الرئيسي على أوضاع فتح وإغلاق القالب، وسرعات الحركة، والتأخير، وتوقيت النفخ، ووقت التبريد، ومنطق الإخراج، واختيارات الوظائف. قد تحتوي وحدة التحكم المنفصلة في سمك الجدار على معلومات اللقطة أو الدورة وقيم فجوة القالب وملف تعريف الباريسون. قد تحتفظ المعدات النهائية بالتشذيب أو اختبار التسرب أو إعدادات الناقل. تمت استضافة Kinggleدليل Moog DigiPack IIIيوضح أن ملفات الحاوية المخزنة يمكن أن تتضمن ملف تعريف parison المبرمج ومعلومات معايرة الأدوات. وينص أيضًا على أن المعايرة الدقيقة لأدوات فجوة القالب مهمة عند التغيير من حاوية إلى أخرى.
ويدعم هذا الدليل قاعدة حيوية: لا تفصل ملف البرنامج عن الأدوات التي تمت معايرته لتشغيلها. يشير دليل وحدة التحكم نفسه إلى أن تغيير القالب قد يتطلب أيضًا تغيير أدوات فجوة القالب. الملف الذي ينتج حاوية مقبولة تحتوي على قالب واحد وشياق ومعايرة لا يكون صالحًا تلقائيًا بعد تغيير تلك العناصر. عندما يكون المصنع قد وافق على الإعدادات الرئيسية، قم بمقارنة المراجعة المحملة مع السجل الصادر وقم بتوثيق أي اختلاف متعمد. لا تقم بالكتابة فوق الجزء الرئيسي أثناء ضبط الأجزاء الأولى.
استخدم الوضع اليدوي أو الإعداد لإثبات الحركات التي يسمح بها الإجراء الخاص بالجهاز فقط. تحقق من خلوص القالب، وعلاقة دبوس النفخ أو القلب، وموضع رأس القالب والصوانى، ومسار الإخراج، والحماية والتغذية الراجعة قبل ركوب الدراجات الأوتوماتيكية. يصف دليل تشغيل Kinggle الوظائف اليدوية ويحذر من ضرورة تنسيق حركة دبوس النفخ مع القالب المفتوح. ونظرًا لاختلاف الواجهات والوظائف الاختيارية، فإنإعدادات HMI ودليل الإنذاراتيجب قراءتها جنبًا إلى جنب مع دليل الماكينة الدقيق بدلاً من استخدامها كبديل.
عندما يبدأ الضبط، قم بتغيير متغير واحد متحكم فيه لسبب محدد، وقم بتسجيل القيم القديمة والجديدة، وانتظر استجابة العملية قبل الحكم عليها. يتفاعل توزيع باريسون ووزن الجزء وسلوك البثق والتبريد وموضع القالب. الدليل البرمجة باريسونيشرح كيفية ربط الملف التعريفي بمواقع الجدران المقاسة بدلاً من نقاط التجانس بالمظهر وحده.
التحقق من صحة الأجزاء الأولى قبل قياس نجاح التحول
الجزء المغلق الأول يجيب على سؤال واحد فقط: يمكن للخط أن يشكل شيئًا ما. ولا يثبت أن الجزء يلبي متطلبات الرسم أو الوظيفة أو العملية. علاج القطع المبكرة كعينات تشخيصية. ضع علامة عليها حسب التسلسل أو الوقت أو المحطة أو التجويف أو منفذ القالب حسب الاقتضاء. احتفظ بها بالترتيب لفترة كافية لمعرفة ما إذا كانت العملية تتقارب أو تنجرف أو تكرر عيبًا جانبيًا محددًا.
ابدأ بالهوية والحالة الجسيمة. تأكد من الجزء الصحيح والمراجعة والراتنج واللون وهندسة الرقبة أو الواجهة والتشكيل الكامل ومسار التشذيب والضرر الواضح. ثم قم بتطبيق الخطة الخاضعة للرقابة لوزن الجزء وتوزيع الجدار والأبعاد الحرجة والمظهر والاختبارات الوظيفية المطلوبة. تعتبر اختبارات التسرب أو السقوط أو الضغط أو الحمل أو المقاومة الكيميائية أو الملاءمة خاصة بالمنتج؛ قم بتضمين فقط تلك التي يتطلبها الرسم أو المعيار أو خطة التحقق الخاصة بالمشتري. لا تخترع التسامح العالمي أو عدد العينات.
يجب أن تمثل عينة القبول ترتيبات الإنتاج الحقيقية. على جهاز مزدوج المحطة، قم بتجربة كلا الجانبين. في إعداد متعدد الرؤوس أو متعدد التجاويف، احتفظ بهوية الرأس أو التجويف بحيث لا يمكن للمتوسط إخفاء ناتج فاشل واحد. إذا كانت أداة التشذيب أو اختبار التسرب جزءًا من عملية الأجزاء القابلة للبيع، فقم بتأهيل هذه المعدات أيضًا. الزجاجة التي تمر عبر القالب ولكنها تفشل بعد التشذيب ليست نتيجة إنتاج مقبولة. الدليل اختبار قبول المصنعيوضح كيف يمكن ربط أدلة المنتج والعملية والاختبار معًا قبل الشحن؛ وينطبق نفس مبدأ التتبع أثناء تغييرات الإنتاج.
تتوافق الحراس والتغذية الراجعة والمرافق والحركات اليدوية وتدفق المواد مع الإعداد المعتمد.
تجتاز العينات المحددة متطلبات الرسم والبصرية والأبعاد والجدار والمتطلبات الوظيفية المطبقة.
تمر نافذة الإنتاج المتتابعة أو المستندة إلى الوقت المحددة للمصنع عبر جميع المخرجات ذات الصلة.
قم بتحرير الخط فقط من خلال السلطة المعينة للمصنع. تسجيل العينات المقبولة ومراجعة الوصفة التي أنتجتها. إذا لم تتمكن العملية من الوصول إلى النافذة المعتمدة دون ترك نطاقها المؤهل، فتوقف عن تصعيد الإعدادات وتحقق من الأدوات أو الأدوات المساعدة أو المواد أو حالة الجهاز أو تصميم العملية الأصلي. كينغجلدليل متطلبات المرافقيساعد على فصل مشكلة إعداد الماكينة عن الهواء أو الماء أو التيار الكهربائي غير المستقر.
تقليل وقت التغيير عن طريق نقل التحضير خارج المحطة
الفرصة الأكثر أمانا عادة ليست عمل مفتاح الربط بشكل أسرع. إنه يلغي العمل الذي لا ينبغي أن يكون داخل النافذة المتوقفة. قم بمراجعة التغيير المسجل وتصنيف كل تأخير: انتظار القالب، أو تأكيد المراجعة، أو العثور على خرطوم، أو تنظيف حاوية مادة، أو تنزيل ملف، أو تحديد موقع جهاز اختبار، أو انتظار الجودة، أو تصحيح اتصال تالف. يمكن إكمال العديد من هذه المهام أو التحقق منها قبل الجزء القديم الأخير المقبول، بشرط ألا يتعارض الإعداد مع الإنتاج أو الحراسة.
قم بإنشاء مجموعة جاهزة للتشغيل لكل عائلة منتجات متكررة. ويمكن أن تتضمن خرائط اتصال تم التحقق منها، ومثبتات محمية، وخراطيم تحمل علامات، وأقواس استشعار، ومراجع الوصفات المعتمدة، وخطط العينات، وأجزاء التغيير النهائية. استخدم التعريف المرئي الذي ينجو من بيئة المتجر. قم بتخزين القوالب والأدوات بحيث تظل نقاط الرفع وأوجه الاتصال قابلة للوصول ومحمية. يجب أن تقلل المجموعة من البحث والتفسير؛ ولا ينبغي أبدًا تشجيع الاستبدال عند فقدان عنصر خاضع للرقابة.
توحيد الواجهات فقط بعد المراجعة الهندسية. يمكن لمواقع الخراطيم المتسقة، وتحديد الموصل، ومراجع التثبيت، وتسمية الوصفة أن تقلل من وقت اتخاذ القرار، ولكن يجب أن تتوافق مع متطلبات الضغط ودرجة الحرارة والتدفق والحركة والسلامة. إذا تم أخذ ميزة التغيير السريع في الاعتبار، فقم بتقييم النظام بالكامل، بما في ذلك القفل الإيجابي، والتغذية الراجعة، والتسرب، والصيانة، وتدقيق الأخطاء، وتقييم مخاطر الموقع. لا تقم بتحويل مشروع السرعة إلى تعديل غير موثق للأجهزة.
استخدم سجل التغيير لاختيار تحسين واحد في كل مرة. إذا كان مسح الألوان هو السائد، تحقق من توجيه المواد واستراتيجية التطهير المعتمدة. إذا كانت المحاذاة هي المهيمنة، قم بفحص التخزين وتحديد موقع الميزات وحالة القالب. إذا سيطر ضبط الجزء الأول، قم بتدقيق حوكمة الوصفة ومعايرة الأدوات ومعالجة الأدلة. إذا كان انتظار الجودة هو السائد، فقم بمعايرة المقاييس مسبقًا وتحديد من يمكنه ترك الوظيفة. الهدف هو نافذة إنتاج أولية قابلة للتكرار، وليس تغييرًا جافًا قياسيًا يتبعه الخردة.
وينبغي أيضًا التخطيط لأعمال الصيانة بشكل واضح. يمكن أن يوفر التغيير إمكانية الوصول لعمليات التفتيش، ولكن الجمع بين المهام يغير النطاق والأشخاص واحتياجات التحكم في الطاقة. استخدمقائمة مرجعية للصيانة الوقائيةلتحديد ما ينتمي إلى التدخل المخطط. احتفظ بنتائج الصيانة منفصلة عن تغييرات إعداد المنتج حتى تظل مشاكل المعدات المتكررة مرئية.
أنشئ سجل تغيير يجعل عملية التشغيل التالية أسهل
السجل المفيد قصير بما يكفي لإكماله ومحدد بدرجة كافية لإعادة بناء التشغيل. ابدأ بالهوية: التاريخ والوقت، والجهاز، ومراجعات المنتجات الصادرة والواردة، ومعرفات القوالب والأدوات، ودرجات المواد والدفعات، ومراجعات الوصفات، وأعضاء الفريق، وسلطة الإصدار. قم بإضافة نقاط التوقيت الأربع المحددة مسبقًا، بالإضافة إلى كمية مادة التطهير أو وزنها، ورفض الإعداد والمنتج المحتفظ به. إذا لم يتمكن المصنع من قياس حقل واحد بشكل موثوق، فقم بتسميته على أنه غير متاح بدلاً من تقديره.
سجل الاستثناءات بلغة يمكن ملاحظتها. إن عبارة "عودة التبريد من دائرة القالب B لم تظهر أي تدفق" أكثر فائدة من "مشكلة الماء". "تم تحميل ملف الوصفة 14؛ بقي جهاز الاختبار النهائي على SKU X" يحدد فشل عملية التسليم. قم بتصوير التآكل غير المتوقع أو التسرب أو الموصلات التالفة أو عيوب الأجزاء المتكررة باستخدام علامة الهوية ذات الصلة. ربط العمل التصحيحي بنظام الصيانة أو عدم المطابقة بدلاً من دفنه في تعليق المشغل.
| سجل الكتلة | الحد الأدنى من الحقول المفيدة | سؤال يجيب عليه في المرة القادمة |
|---|---|---|
| الهوية الوظيفية | مراجعات الآلة والمنتج والعفن والأدوات والمواد والوصفات | هل تطابقت الحزمة المادية والرقمية؟ |
| وقت | آخر جزء قديم تم قبوله، أول جزء جديد تم قبوله، أول جزء تم قبوله، إصدار نافذة ثابتة | أين أصبحت الفترة المتوقفة وقت التأهيل؟ |
| خسارة | إزالة الكمية، ورفض الإعداد، واحتجاز المنتج والعمالة حسب الدور | هل يؤدي التوقف الأقصر إلى نقل الخسارة إلى مكان آخر؟ |
| رمز التأخير | الانتظار أو البحث أو الإصلاح أو التنظيف أو الضبط أو الاختبار أو الترخيص | ما هي مشكلة الإعداد أو النظام التي ينبغي تحسينها؟ |
| قبول | معرفات العينات والقياسات والاختبارات والموافقة ومراجعة الوصفة النهائية | ما الدليل الذي يثبت إطلاق الخط؟ |
| استثناء | المشكلة الملحوظة والمالك والاحتواء والإجراء المرتبط | ما الذي يجب تصحيحه قبل عودة نفس الوظيفة؟ |
قم بمراجعة التغييرات المتكررة حسب عائلة المنتج بدلاً من الاعتماد على أفضل تشغيل واحد. ابحث عن المتوسط والانتشار لكل مرحلة توقيت، والاستثناءات المتكررة وأنماط الخردة المتكررة. قد يكون حدث واحد سريع بشكل غير عادي قد أغفل الشيك أو استفاد من الظروف المثالية أو استخدم تعريف قبول مختلف. الغرض من البيانات هو تحسين المعايير والإعداد، وليس الضغط على المشغلين لتجاوز الضمانات.

أغلق السجل بخط الأساس المعتمد الحالي والإجراء التالي. إذا أدى التغيير إلى إعداد أفضل، فقم بتوجيه القيم التي تمت مراجعتها من خلال عملية اعتماد المصنع قبل تحديث الملف الرئيسي. إذا كشفت مشكلة في التصميم، فاحتفظ بالاحتواء المؤقت مرئيًا حتى تقوم الهندسة بإغلاقه. يحول هذا النظام كل تغيير في ماكينة التشكيل بالنفخ إلى دليل قابل للاستخدام بدلاً من حدث تحول معزول آخر.
الأسئلة المتداولة حول تغييرات صب النفخ
ما الذي يتضمنه تغيير ماكينة نفخ القوالب؟
يمكن أن يشمل التغيير الكامل القالب، والقالب والشياق، ودبوس النفخ، واللب أو الإدخالات، والراتنج، والخلطة الرئيسية، وقاعدة إعادة الطحن، ووصفة HMI، وملف تعريف سمك الجدار، والإخراج، والتشذيب، واختبار التسرب، وأدلة الناقل، والملصقات والتعبئة. يعتمد النطاق الدقيق على الاختلافات بين حزم المنتجات الصادرة والواردة. حدد تلك الاختلافات قبل التوقف. إذا تم إدراج القالب فقط، فقد يبدأ الفريق في إعادة التشغيل باستخدام مسار مادة قديم أو ملف وحدة تحكم أو إعداد المصب.
متى يجب أن يبدأ وقت التحول ويتوقف؟
التعريف العملي يبدأ عند آخر جزء مقبول من الوظيفة الصادرة وينتهي عند أول نافذة إنتاج مقبولة للوظيفة الواردة. سجل أيضًا الأوقات المتوسطة للجزء الأول الذي تم تشكيله والجزء المقبول لأول مرة. يجب أن يحدد المصنع نافذة الإنتاج، مثل عدد محدد من الأجزاء المتتالية أو عينة زمنية عبر جميع المحطات أو التجاويف أو الرؤوس ذات الصلة. إن استخدام نفس التعريف يجعل المقارنات المستقبلية ذات معنى.
كيف يمكن للنبات أن يقلل من وقت تغيير قالب النفخ بأمان؟
نقل التحديد والتدريج والتنظيف والتحقق من الوصفة وإعداد المقياس وتخطيط الجودة خارج الفترة الزمنية المتوقفة حيث يمكن القيام بهذه الأنشطة دون التدخل في الإنتاج. قم بتسمية الواجهات وحماية التخزين وإعداد مجموعات خاصة بالمهمة وتعيين مالكين لكل عملية تسليم. تحليل وقت الانتظار والتصحيح بشكل منفصل عن عمل القالب المادي. لا تقلل الوقت عن طريق تجاوز الحراس، أو تخطي ضوابط الطاقة الخطرة، أو استخدام معدات رفع غير مصنفة أو قبول الأجزاء قبل اجتياز الفحوصات المطلوبة.
هل يؤدي تحميل الوصفة المحفوظة إلى إنهاء الإعداد؟
لا، يجب أن تتطابق الوصفة المحفوظة مع القالب المثبت وأدوات القالب ودبوس النفخ والمواد ومراجعة المنتج. قد توجد بعض الإعدادات أيضًا في وحدة تحكم باريسون منفصلة أو جهاز المصب. قم بتأكيد مجموعة الملفات الكاملة، وإثبات الحركات اليدوية المسموح بها، ومقارنة السلوك الفعلي للآلة مع خط الأساس الذي تم إصداره. يقوم دليل Moog's DigiPack III بالربط اليدوي لملفات الحاويات المخزنة مع ملف تعريف parison ومعلومات معايرة أدوات die-gap، ولهذا السبب يجب أن تظل هوية الجهاز وهوية الملف متصلين.
لماذا تظهر بقع سوداء أو خطوط ملونة بعد تغيير المادة؟
تشمل الأسباب المحتملة المواد القديمة المتبقية في مسار المعالجة أو الذوبان، أو الراتينج الملوث أو إعادة الطحن، أو الراتينج المتحلل المنبعث من منطقة راكدة، أو خلط الألوان غير المتساوي، أو أخطاء السخان، أو الإغلاق والتطهير غير المناسبين. الحفاظ على الراتنج وسجل الانتقال قبل تغيير الإعدادات. اتبع الإجراء المعتمد للآلة والراتنج، وافحص مسار المواد وتصنيف ما إذا كان الخلل عشوائيًا أو ثابتًا حول الباريسون. لا تفترض أن طريقة تطهير عالمية واحدة آمنة لكل راتينج ورأس.
ما هي المعلومات التي ينبغي إرسالها إلى Kinggle حول التغيير الصعب؟
أرسل تعريف الماكينة ووحدة التحكم، ورسومات المنتج الصادرة والواردة، ومعرفات القالب والأدوات، ودرجات الراتينج والدفعات، وتفاصيل الصبغة الرئيسية وإعادة الطحن، ومراجعات الوصفة، وتاريخ الإنذار، وقراءات المرافق، والجدول الزمني للتغيير، وعينة من الصور الفوتوغرافية المميزة وبيانات الفشل المقاسة. قم بتضمين مقطع فيديو فقط عندما يكون من الممكن التقاطه دون الدخول إلى منطقة الخطر. تتيح الأدلة المحددة للمناقشة فصل مشكلة المسار المادي أو الأدوات أو التحكم أو المنفعة أو التصميم الجزئي بشكل أكثر كفاءة.
قم بتخطيط الماكينة وفقًا لحزمة المنتج
بالنسبة لقالب جديد أو مادة جديدة أو مشكلة تغيير متكررة، أرسل رسم الجزء الفعلي والراتنج واختبارات الهدف وتفاصيل القالب والأدوات ومعلومات الماكينة الحالية وسجل التغيير الملحوظ. يستطيع Kinggle مناقشة متطلبات الماكينة والأدوات وأدوات التحكم والإنتاج من نفس مجموعة الأدلة.
أرسل معلومات مشروعكالتحقق من المصادر وطريقة الأدلة
تم استخدام صفحات Kinggle للطرف الأول والأدلة المستضافة بواسطة Kinggle لبيانات واجهة الآلة ومدخلات المشروع ونطاق التدريب. تم استخدام دليل الشركة المصنعة لوحدة التحكم لعلاقات معايرة الملفات المخزنة والأدوات. تم استخدام دليل رسمي لمنتجي الراتينج لتلوث المواد ومسارات التدهور. تم استخدام لوائح إدارة السلامة والصحة المهنية (OSHA) فقط لوصف حدود السلامة في الولايات المتحدة. لم يتم تقديم أي مصدر أدناه كوصفة عالمية.
- دليل تشغيل آلة النفخ الأوتوماتيكية المستضافة من Kinggle، تم الوصول إليه في 8 سبتمبر 2026.
- دليل جهاز التحكم في سمك الجدار Moog DigiPack III Parison، MRJ06301، باستضافة Kinggle، تم الوصول إليه في 8 سبتمبر 2026.
- عملية مبيعات Kinggleوخدمة ما بعد البيع، تم الوصول إليه في 8 سبتمبر 2026.
- ليونديل باسيل، كيفية حل مشاكل النفخ، تم الوصول إليه في 8 سبتمبر 2026.
- إدارة السلامة والصحة المهنية 29 CFR 1910.147، التحكم في الطاقة الخطرة، تم الوصول إليه في 8 سبتمبر 2026.
- إدارة السلامة والصحة المهنية 29 CFR 1910.212، المتطلبات العامة لجميع الآلات، تم الوصول إليه في 8 سبتمبر 2026.