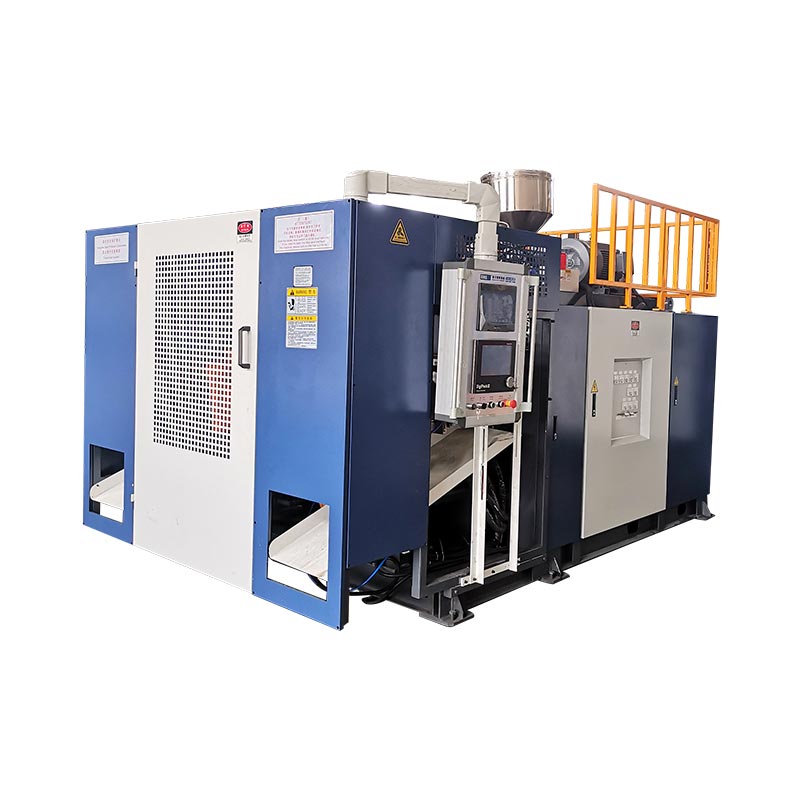
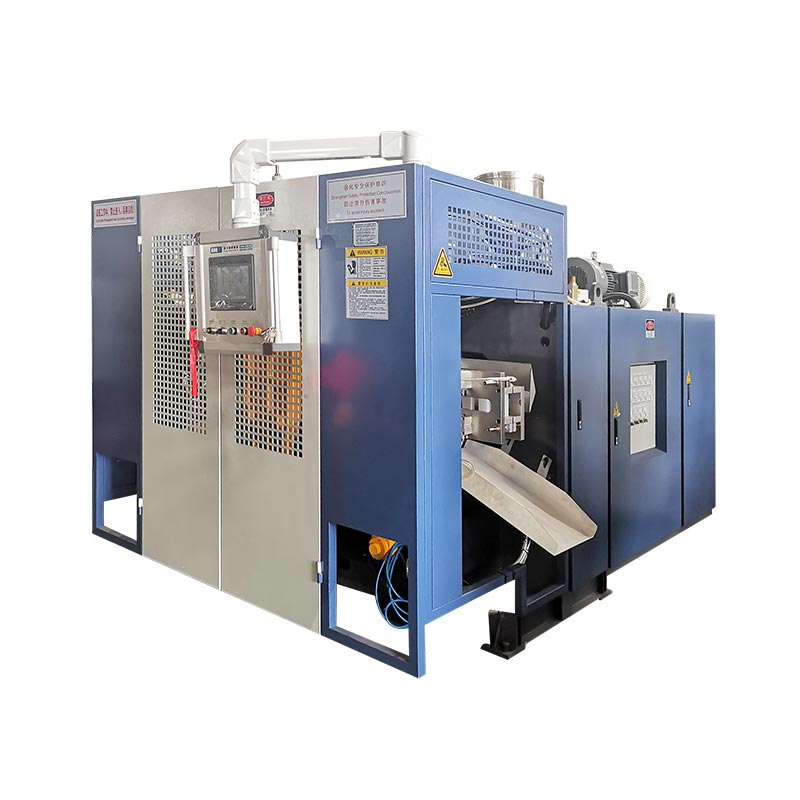
اختر آلة نفخ أوتوماتيكية حسب المنتج الذي يجب تسليمه والعمليات المضمنة بعد القولبة - وليس حسب كلمة "تلقائي" في عرض الأسعار. بالنسبة لقولبة نفخ البثق، حدد الراتينج والأدوات والإخراج والتشذيب والفحص والنقل كنظام إنتاج واحد. نوصي بالموافقة على التكوين مقابل الحاويات المقبولة عند نقطة التفريغ النهائية، وليس رقم الدورة الجافة في الكتالوج.
يمكن لآلة القولبة تشغيل دورة أوتوماتيكية بينما يستمر الأشخاص في إزالة الفلاش أو فحص الزجاجات أو تعبئة الصناديق الكرتونية. قد يكون هذا هو الترتيب الصحيح لمجموعة منتجات صغيرة ومتغيرة. إنه ترتيب خاطئ إذا افترضت حالة الاستثمار أن تلك الوظائف قد اختفت. حدد الحدود قبل مقارنة الأسعار.
خمسة قرارات مهمة قبل الطلب
- قم بمطابقة عملية التشكيل بالجزء قبل مقارنة مستويات الأتمتة.
- تحديد كل عملية نقل وتشطيب، بما في ذلك العمل الذي يبقى يدويًا.
- قم بموازنة معدل التشكيل مع قدرة التشذيب والفحص والتعبئة.
- اختبار استرداد الأخطاء والتغييرات، وليس فقط الإنتاج دون انقطاع.
- قارن إجمالي تكلفة الخط لكل حاوية مقبولة تحت نفس الظروف.

ما الذي يغطيه "التلقائي" في عملية النفخ؟
تصف كلمة "تلقائي" كيفية التحكم في العمليات. ولا يحدد كيفية تشكيل الجزء البلاستيكي. يمكن لآلة التشكيل بالنفخ والبثق الأوتوماتيكية وآلة نفخ الزجاجات PET تشغيل تسلسلات مبرمجة، إلا أنهما يحتاجان إلى ترتيبات مختلفة لإعداد المواد والأدوات والتشطيب. يجب على المشتري الذي يبحث عن آلة نفخ أوتوماتيكية بالكامل أن يجيب على سؤال العملية أولاً.
في عملية نفخ البثق، تقوم الآلة بتشكيل أنبوب منصهر يسمى باريسون. يلتقط القالب هذا الأنبوب، ويشكل الهواء الجزء المجوف. يستخدم صب النفخ المطاطي PET التشكيل الذي يتم تمديده وتضخيمه. تشرح أشكال البداية المختلفة هذه لماذا لا يعد دليل التحميل المسبق لـ PET دليل شراء كامل لخط زجاجات المنظفات HDPE.
| قرار | صب ضربة البثق | PET تمتد ضربة صب |
|---|---|---|
| نموذج البداية | مقذوف الباريسون المنصهر | التشكيل PET |
| سياق الشراء المشترك | زجاجات HDPE والحاويات المعالجة والأجزاء الصناعية المجوفة | زجاجات المشروبات الشفافة المصنوعة من التشكيل |
| أسئلة الأتمتة | إطلاق الجزء وإزالة الفلاش والتشذيب والاختبار والنقل | معالجة التشكيل وتسلسل التسخين/النفخ ونقل الزجاجة |
مرجع العملية:دليل آلة نفخ Kinggle. تحدد هندسة المنتج ودرجة الراتينج اختيار العملية النهائية.
افصل الآلة والخلية والخط
تغطي الدورة الأوتوماتيكية على مستوى الماكينة تسلسل التشكيل المتفق عليه. تضيف الخلية الآلية معالجة أو تشطيبًا محددًا حول هذا الجهاز. يربط خط الإنتاج العمليات المتعاقبة من خلال حدود المنتج المقبولة المتفق عليها. قد تكون التعبئة داخل تلك الحدود، أو قد تظل عملية منفصلة في المصنع.
هذه فروق شراء مفيدة، وليست وعدًا بأن كل مورد يستخدم نفس المصطلحات. ضع العمليات الفعلية في المواصفات. "التلقائي بالكامل" بدون قائمة المعدات يترك مجالًا كبيرًا لتفسيرات مختلفة.
نحن نفضل وصفًا محددًا مثل "القولبة التلقائية، والإخراج الموجه، وإزالة الوميض، والتفريغ الذي تم اختباره للتسرب" على ملصق واسع النطاق. إنه يخبر المشتري بمكان ظهور المنتج النهائي وما الذي لا يزال بحاجة إلى الاهتمام. تجديد المواد، وأخذ العينات، ومعالجة الخردة وتغييرات الكرتون تحتاج أيضًا إلى مالكين، حتى عندما يتم تشغيل تسلسل القولبة العادي دون معالجة يدوية متكررة.
وبالمثل، فإن التحكم الآلي ليس مثل محرك كهربائي بالكامل. يعد نوع محرك الأقراص وترتيب المحطة وعدد الرأس ونطاق التشغيل الآلي من الخيارات المنفصلة. قم بمراجعة كل منها وفقًا للوظيفة بدلاً من معاملتها كمواصفات مميزة واحدة.
ابدأ بالجزء وجدول الإنتاج
الحجم الاسمي للزجاجة لا يكفي لتحديد خط إنتاجها. يمكن للزجاجة المستديرة الضيقة والحاوية ذات المقبض الواسع أن تحمل نفس حجم السائل ولكنها تحتاج إلى قوالب وأدوات إخراج ودعامات مختلفة. يجب أن يتعامل الخط مع الشكل الخارجي الفعلي، وليس مجرد "منتج 2 لتر".
ابدأ برسم الأجزاء والحالة النهائية المتوقعة عند التفريغ. قم بتسجيل تشطيب الرقبة وفتح المقبض وأبعاد الجسم والوزن المستهدف ومتطلبات الجودة المهمة. تأكد من درجة الراتنج الدقيقة وحزمة الألوان وحالة إعادة التدوير أو إعادة الطحن المتفق عليها. هذه التفاصيل تجعل التجربة المقترحة ذات صلة بالوظيفة المقصودة.
ترجمة خطة المبيعات إلى متطلبات التصنيع
حدد الحاويات المقبولة لكل وردية جنبًا إلى جنب مع عدد الورديات وأحجام الدُفعات وتكرار التغيير. يكون المعدل المرتفع للساعة أقل فائدة إذا كانت معظم الطلبات تحتاج إلى فترات زمنية قصيرة وتغييرات واسعة النطاق في الأدوات. قد تناسب الخلية الأبطأ ولكن الأسهل في التغيير مزيج الإنتاج هذا بشكل أفضل. لا يمكن التوصل إلى أي من الاستنتاجين من الحد الأقصى لمخرجات الكتالوج وحده.
قم بإدراج عائلة المنتج، وليس فقط زجاجة الإطلاق الأولى. حدد الجزء الأوسع والجزء الأثقل والجزء الأصعب في الإمساك به أو قصه. قد تكون هذه وحدات SKU مختلفة. ثم حدد المنتجات التي يجب تشغيلها عند البناء الأولي وتلك التي تتطلب أدوات مستقبلية أو معدات منفصلة.
- تجميد المادة الاختبارية:مراجعة الرسم والراتنج والوزن النهائي والاختبارات المطلوبة.
- ضبط شرط التسليم:مشذبة أو مفتشة أو موجهة أو معدودة أو معبأة.
- تحديد الجدول الزمني:حاويات جيدة لكل وردية عمل وساعات عمل وتغييرات SKU مخططة.
- التحقق من عائلة الأدوات:القوالب، درجة الرأس، تركيبات الإمساك، أعشاش التشذيب وأختام الاختبار.
- الموافقة على مغلف الخلية:المرافق والحراسة والوصول إلى الخدمات وتدفق المنتجات.
يحتاج عدد المحطات ومنافذ القالب والتجاويف إلى مراجعة منفصلة. محطتان لا تعني منفذين. لا تجعل آلة التشكيل بالنفخ متعددة الرؤوس كل شكل زجاجة متوافقًا مع مسافة المخرج. يصف الرأس متعدد الطبقات بناء الجدار، وليس عدد الحاويات الجاهزة لكل حدث.
كينغجلدليل متعدد الرؤوس مقابل دليل متعدد التجاويفيشرح تلك الفروق التكوين. استخدم هذه المراجعة قبل إصلاح تخطيط الأتمتة. بمجرد الانتهاء من ترتيب التجويف، يجب أن تحافظ معدات الإخراج والتشطيب على كل موضع من خلال فحوصات النقل والجودة.
وبالتالي فإن الاستفسار الأكثر فائدة يتضمن الرسم ومواصفات المواد وجدول الإنتاج وتعريف الجودة. بالنسبة لخط إنتاج الزجاجات HDPE، فإن طلب "آلة صنع الزجاجات البلاستيكية الأوتوماتيكية" بدون تلك المدخلات لا يمكن أن يحدد نطاق الخط الصحيح.
التحقق من أنظمة الماكينة التي تحدد جودة المنتج
لا يمكن للأتمتة النهائية إصلاح الباريسون غير المستقر، أو القرص غير المناسب، أو الجزء الذي يترك القالب لينًا للغاية بحيث لا يمكن التعامل معه. يجب أن تنتج عملية التشكيل مادة قابلة للتكرار قبل أن يتمكن نظام النقل من تقديم نتائج قابلة للتكرار. وبخلاف ذلك، يصبح الروبوت وسيلة دقيقة لتحريك الأجزاء غير المتناسقة.
تشمل الأجزاء المهمة لآلة التشكيل بالنفخ الطارد ورأس القالب ووحدة التثبيت ونظام النفخ ودوائر التبريد وأدوات التحكم. قم بمراجعة مساهمتهم في الجزء المعتمد بدلاً من الاختيار حسب أسماء المكونات وحدها. على سبيل المثال، لا تقوم علامة PLC التجارية المعترف بها بإنشاء وظائف الوصفة المتوفرة أو الاتصال النهائي.
| نظام | ما للمراجعة | الأدلة على الطلب |
|---|---|---|
| البثق ويموت الرأس | ملاءمة الراتنج وإجمالي الطلب على البارسون وتوازن المخرج | عينات الإنتاج والظروف المادية المحددة |
| السيطرة على باريس | توزيع الجدار في المواقع الحرجة للجزء | قياسات خاصة بالموضع والوصفة المحفوظة |
| العفن واللقط | ملاءمة الأدوات، والضغط والإزالة | الرسومات المعتمدة وفحص الأجزاء المصبوبة |
| التبريد والتعامل | صلابة الجزء عند نقاط الإطلاق والقبضة المخطط لها | نقل المحاكمة مع الجزء الفعلي |
| الضوابط | التسلسل والإنذارات ونطاق الوصفة وإشارات المصب | عرض الوظائف وقائمة الواجهة |
مرجع ملموس: آلة Kinggle ذات المحطة الواحدة سعة 2 لتر
الصفحة المنتج KGB2Lيسرد الحد الأقصى لسعة الحاوية 2 لتر، ومسمار 50 مم، وقدرة ذوبان HDPE 30 كجم / ساعة والحد الأقصى لحجم القالب 360 × 380 مم. ويصف أيضًا تكوينات ذات منافذ ثنائية وثلاثية وأربعة منافذ للزجاجات الأصغر حجمًا في نطاق 100 مل - 1 لتر. تساعد هذه القيم في فحص الوظيفة المقترحة؛ فهي لا تحل محل مراجعة الأدوات.
تُصنف الصفحة نفسها 600 جهاز كمبيوتر/ساعة على أنها "الإخراج (الدورة الجافة)." هذا ليس الناتج المقبول لزجاجة الشامبو والعفن وخط التشطيب المحدد. تحتاج متطلبات الإنتاج إلى المادة الفعلية ووقت التبريد والمواقع النشطة وحالة الفحص. تعامل مع إدخال الدورة الجافة باعتباره مرجع الحركة المنشورة.
للحصول على اقتراح متعدد المنافذ، تحقق من كتلة الباريسون الإجمالية المجمعة بالإضافة إلى ملاءمة التجويف. وزن الزجاجة النهائي لا يشمل الفلاش الذي يوفره الطارد أيضًا. يمكن أن يؤدي وجود المزيد من المنافذ إلى زيادة الطلب على البثق والتبريد والتشطيب معًا. لا يمكن لعدد الموظفين وحده تحديد معدل إنتاج صالح للاستخدام.
لن نوافق على نظام القولبة إلا بعد أن تكون قياسات الأجزاء الحرجة وسلوك النقل مستقرة في ظل الظروف المتفق عليها. إن إضافة ناقل قبل حل هذه المشكلات يؤدي إلى نقل المشكلة إلى أسفل الخط. للتوزيع على الحائط، استخدمدليل البرمجة باريسونبجانب رسم المنتج.
حدد الخط من التغذية إلى الحاويات المقبولة
أقوى المواصفات لأتمتة عملية النفخ تتبع المنتج خلال كل عملية. يوضح ما تتلقاه كل وحدة، وما تقدمه، ومن يملك الاتصال بالوحدة التالية. وهذا أكثر فائدة من قائمة طويلة من الروبوتات والناقلات وأجهزة الاستشعار دون حدود عملية متفق عليها.
تم نشر Kinggleقدرات الأتمتةتشمل التشذيب والتفتيش والتعبئة والتغليف. بالنسبة لمشروع الزجاجة، قم بترجمة هذه الإمكانية إلى نطاق محدد. يعتبر التفريغ التلقائي وتقليم الرقبة واختبار التسرب والتعبئة وظائف مختلفة؛ لا ينبغي لأحد أن يفترض بصمت من وجود آخر.
| عملية | سؤال للتسوية | فحص القبول |
|---|---|---|
| تغذية | من يوفر النقل والمزج والتحكم على مستوى المواد؟ | تصل المادة المعتمدة إلى القادوس دون انقطاع غير مخطط له في الإمداد. |
| أخرج | أين يتم الإمساك بالجزء، وما هو الاتجاه الذي يترك الوحدة؟ | لا يوجد نقل مفقود أو وضع علامات غير مقبولة على مقالة الاختبار. |
| ديفلاشينغ والتشذيب | ما هي ميزات الفلاش والإنهاء التي تمت إزالتها؟ | تتوافق الحواف وفتحات الرقبة والمقبض المطلوبة مع تعريف الجزء. |
| التفتيش والرفض | ما هي الاختبارات المضمنة، وكيف يتم فصل الأجزاء الفاشلة؟ | يتم تحديد عينات التحدي المتفق عليها وتوجيهها بشكل صحيح. |
| النقل والتعبئة | ما هي حالة الزجاجة وترتيبها الذي يجب أن يصل إلى المحطة التالية؟ | أعمال النقل والتراكم والعد النهائي بالمعدل المتفق عليه. |
قم بإعطاء كل حد مالك تكامل مسمى. إذا قام مورد الماكينة بتوفير عملية الإخراج وقام مورد آخر بتوفير جهاز اختبار التسرب، فلا يزال يتعين على شخص ما الموافقة على اتجاه الزجاجة وارتفاع النقل والتباعد والتحكم في المصافحة. إن شراء وحدات ذات مظهر متوافق ليس مثل شراء خلية متكاملة.
اتفق على كيفية تمثيل حالات "الجاهزية" و"الجزء الموجود" و"اكتملت الدورة" وحالات الخطأ عند الحاجة إلى تلك الإشارات. حدد وحدة التحكم التي تبدأ بالتوقف وأي وحدة تبلغ عن خطأ البدء. إن البنية الدقيقة خاصة بالمشروع، لكن المسؤولية لا يمكن أن تظل غامضة.
تحقق من تدفق الخردة بشكل منفصل عن مسار المنتج المقبول. الفلاش الذي تمت إزالته يحتاج إلى جمع والتصرف المتفق عليه. تعتمد إعادة الاستخدام على متطلبات المواد والمنتج؛ لا يسمح اتصال المطحنة التلقائي بأي نسبة إعادة طحن. حافظ على التحكم في وصفة المواد.
بالنسبة لاختبار تسرب الزجاجة، حدد طريقة الاختبار والتركيب وحالة الختم وعينات التحدي المتفق عليها. يجب على محطة الاختبار أن تفعل أكثر من مجرد عرض نتيجة خضراء. فهو يحتاج إلى فصل حالات الفشل بشكل موثوق وتسجيل الأعداد دون السماح للأجزاء المرفوضة بالعودة دون أن يلاحظها أحد إلى ناقل المنتج الجيد.
يجب أن يُظهر رسم النطاق أيضًا إمكانية الوصول إلى الصيانة وتغيير القالب. استخدم كينغجلدليل المرافق وتخطيط المصنعلتنسيق الطاقة والهواء والماء والفضاء مع جميع العناصر المساعدة المضمنة.
يمكن أن تؤدي عملية التسليم إلى الحد من الإخراج قبل أن تقوم آلة التشكيل بذلك
يقدم خط إنتاج قوالب النفخ فقط ما يمكن أن تدعمه عملياته المتصلة. لا يمكن للوحدة الأسرع أن تعوض إلى أجل غير مسمى أداة التشذيب أو الاختبار أو محطة التعبئة الأبطأ. تمنح المخازن المؤقتة الخط وقتًا للتعافي من انقطاع قصير؛ ولا تؤدي إلى إزالة عدم تطابق القدرة المستمر.
أولاً ضع كل معدل للمعدات على نفس الأساس. هل يعني الرقم أحداث القولبة أو الأجزاء الإجمالية أو الأجزاء المختبرة أو الحاويات المقبولة؟ هل يغطي التشغيل المستمر فقط أم يشمل التجديد والتوقف العادي؟ لا تقارن الأسعار إلا بعد تطابق هذه التعريفات.
مثال عملي مع أساس إنتاجي مفترض بشكل واضح
فكر في الخط المقترح الذي يطلق 480 حاوية في الساعة بعد القولبة والتشذيب. افترض أن جهاز اختبار التسرب ذو الموضع الواحد يتطلب 8 ثوانٍ لتسلسل التحميل الكامل والاختبار والقرار والتفريغ. سعتها المثالية هي 3600 ÷ 8 = 450 حاوية في الساعة. هذه افتراضات تخطيطية، وليست نتيجة محسوبة لآلة Kinggle.
معدل الوارد: 480/ساعة · سعة الاختبار المثالية: 450/ساعة · التراكم: 30/ساعة
حتى مع عدم توقف الاختبار، تتجاوز الأجزاء الواردة قدرتها بمقدار 30 حاوية في الساعة. سيتم ملء المخزن المؤقت الذي يحتوي على 15 موضعًا قابلاً للاستخدام في 15 ÷ 30 = 0.5 ساعة، أو 30 دقيقة. إن بدء الخط بناقل فارغ قد يجعل العرض التوضيحي القصير يبدو مرضيًا. ولا يزال اختلال التوازن موجودا.
الآن فكر في التوقف الاختباري الكامل. بمعدل الوارد المفترض وهو 480/ساعة، تصل الأجزاء إلى 8 في الدقيقة. توفر نفس المراكز الخمسة عشر المجانية 15 ÷ 8 = 1.875 دقيقة فقط، أي حوالي 113 ثانية، قبل امتلاء المخزن المؤقت. يختلف معدل التراكم أثناء التباطؤ وأثناء التوقف الكامل.
هذه الحسابات تكون مفيدة فقط إذا كانت المواقف قابلة للاستخدام حقا. الزجاجة التي تلامس الحارس أو لا يمكنها الحفاظ على الاتجاه المطلوب لا تنشئ موضعًا عازلًا صالحًا. تحتاج الضوابط أيضًا إلى استجابة متفق عليها قبل الوصول إلى حد التراكم الآمن.
تحقق من الهندسة وكذلك السرعة
يجب أن تتعامل أدوات الإخراج والناقلات مع الجزء في حالة التحرير الفعلية. تحديد موقع قبضة متكررة. تحقق مما إذا كان العنق أو الجسم أو الفلاش يوفر هذا الموقع، وما إذا كان التشذيب يزيله قبل النقل التالي. الميزة المتوفرة عند الالتقاط الأول قد لا تكون موجودة في الثانية.
سنقوم بحل سلسلة المسند هذه قبل زيادة سرعة الماكينة. إن الخط الذي ينقل بمعدل معقول ويتعافى بشكل يمكن التنبؤ به هو أصل إنتاج أفضل من الخط الذي يحتاج إلى إعادة تحديد موضع يدوي متكرر. قد يكون الحل المفضل هو تعديل الأدوات، أو تسلسل نقل مختلف، أو سعة إضافية في المراحل النهائية - وليس دورة قولبة أسرع.
وأخيرا، عد الحاويات المقبولة بعد نقطة التفتيش المتفق عليها. احتفظ بإجمالي الأعداد الأولية للتشخيص، ولكن لا تستخدمها كرقم لمخرجات الشحن. كينغجلدليل قبول المصنعيشرح لماذا تنتمي هوية المنتج وحدود العد ووقت المراقبة إلى نفس السجل.
إثبات قدرة الخط على استرداد وتغيير المنتجات
يثبت التشغيل التلقائي السلس حالة تشغيل واحدة فقط. يشمل الإنتاج أيضًا التجديد وعمليات النقل الفاشلة والأجزاء المرفوضة والناقلات المسدودة وتغييرات المنتج. تستحق هذه الأحداث مكانًا في خطة القبول لأن الاستجابة تحدد ما إذا كانت الخلية ستعود إلى الإنتاج الخاضع للرقابة.
ومن ناحية المصنع، فإننا نضع عملية استرداد الأخطاء قبل العرض التوضيحي المصقول. إذا أخطأت الزجاجة عملية الالتقاط، فالسؤال التالي ليس مدى سرعة قيام شخص ما بإعادتها مرة أخرى. الأسئلة هي ما الذي اكتشف الخطأ، وما هي الحركة التي توقفت، وكيف تؤكد الخلية حالة معروفة قبل إعادة التشغيل. يعد تصحيح اليد المتكرر أحد الأعراض التي يجب التحقق منها، وليس التشغيل التلقائي العادي.
عندما تنتهي الزجاجة ذات الجدران الرقيقة بعد تحريرها، فإننا نتحقق من حالة المقبض والدعم قبل تغيير إعدادات العملية المتعددة. قم بمراجعة صلابة الجزء عند النقل ونقاط الاتصال المثبتة وتسلسل الحركة. ثم قم بتجربة التصحيح المتحكم فيه وفحص الجزء مرة أخرى. يمكن أن يؤدي المزيد من ضغط الإمساك إلى إنشاء عيب مختلف بدلاً من إصلاح الخلل الأول.
وينطبق نفس الانضباط عندما يرفض التسرب الارتفاع. حفظ العينات المصابة وتحديد مكانها وزمنها. تحقق من ختم الاختبار وحالة التثبيت بجانب الرقبة المقولبة والقرص. يتطلب اتصال اختبار التسرب وحاوية التسرب تصحيحات مختلفة. إن تغيير وصفة القولبة دون فصل تلك الأسباب يمكن أن يضيع الوقت ويخفي الخلل.
تحديد الاسترداد قبل حدوث الخطأ
- قم بتسجيل خطأ البداية والوحدة المتأثرة وموضع المنتج.
- قم بإحضار الخلية إلى الحالة المحددة بواسطة تصميم التحكم والسلامة المعتمد.
- اطلب من الموظفين المعتمدين حل الخطأ بموجب إجراءات العزل والوصول المقررة.
- قم بتسوية الأجزاء في مواضع النقل والفحص والرفض قبل إعادة التشغيل.
- استأنف من خلال تسلسل الاسترداد المتفق عليه، ثم تحقق من فحوصات المنتج المطلوبة.
هذه خطوات تخطيطية، وليست إذنًا لدخول المعدات الخاضعة للحراسة أو تجاوز التعشيق. تحتاج الخلية المتكاملة إلى تقييم المخاطر الذي يغطي تفاعلات الوحدة والتدخلات المتوقعة.آيزو 12100:2010يحدد المبادئ العامة لتقييم مخاطر الآلات والحد من المخاطر؛ يجب أن يحدد المشروع أيضًا المتطلبات المطبقة الخاصة بالجهاز والوجهة.
الوصفة المحفوظة ليست بالضرورة تغييرًا كاملاً
قد تستدعي الوصفة درجات الحرارة وحركات التشكيل بينما يظل المنتقي وعش التشذيب والاختبار مضبوطين يدويًا. اسأل عن المواضع التي يتم تخزينها، والتي يتم تشغيلها بمحرك والتي تتطلب تغييرًا فعليًا في الأدوات. تكنيوثائق أتمتة العمليةيوفر مثالاً صناعيًا للإعدادات المرتبطة بالتنسيق لمواضع الانتقاء وإزالة الوميض واختبار التسرب. وهذا يوضح النطاق المطلوب تحديده؛ ولا يقوم بإنشاء تلك الوظائف على كل جهاز.
تحديد وقت التحول من الجزء المقبول النهائي من أحد التنسيقات إلى الجزء المقبول الأول من التنسيق التالي، وفقًا للطريقة المتفق عليها. تسجيل عمل الأدوات والتعديلات ونقل المواد وإصدار الجودة بشكل منفصل. ويكشف هذا عن ما يحفظه بالفعل استدعاء الوصفة بشكل أسرع وما تبقى من مهمة ميكانيكية أو عملية.
قارن التكلفة لكل حاوية مقبولة، وليس ملصقات الأتمتة
يجب أن تبدأ المقارنة بين آلات نفخ القوالب شبه الأوتوماتيكية والآلات الأوتوماتيكية بالكامل بنفس المنتج وجدول الإنتاج. وبخلاف ذلك، فإن عرض الأسعار الأرخص قد يستبعد ببساطة عمليات المعالجة أو الاختبار أو التعبئة التي يتضمنها عرض الأسعار الآخر. قارن حدود التسليم المتساوية قبل مقارنة إجماليات المعدات.
يمكن الدفاع عن الأتمتة بشكل أكبر عندما تزيل قيدًا متكررًا محددًا. قد يكون ذلك إزالة الفلاش يدويًا، أو النقل غير المتسق، أو عملية تسليم التفتيش الصعبة، أو عملية التعبئة التي لا يمكنها مواكبة الوتيرة. يمكن أن يؤدي شراء المزيد من الأتمتة دون تحديد القيد إلى إضافة أعمال الصيانة والتغيير دون تحسين المخرجات المقبولة.
اجعل حدود التكلفة واسعة مثل حدود الإخراج
التكلفة لكل حاوية مقبولة = التكلفة الإجمالية ضمن حدود الإنتاج المتفق عليها ÷ الحاويات المقبولة المسلمة ضمن تلك الحدود
يجب أن يتضمن البسط التكاليف ذات الصلة بالمقارنة: المواد والعمالة والمرافق والأدوات والصيانة ورأس المال المختار أو المعالجة العامة. استخدم نفس طريقة المحاسبة لكلا الخيارين. إن الروبوت النهائي ليس مجانيًا لأن تكلفته تقع خارج عرض أسعار آلة التشكيل.
قائمة المهام البشرية المتكررة. قد يستمر شخص ما في تجديد المواد، ونقل الخردة، وأخذ عينات من الأجزاء، واستبدال الصناديق الكرتونية، وصيانة الأدوات، والاستجابة للإنذارات. قم بتقدير عبء العمل عبر الوردية العادية، وليس فقط أثناء تشغيل التسلسل التلقائي. قرر ما إذا كان بإمكان المشغل خدمة أكثر من خلية واحدة بأمان دون عمليات فحص أو استرداد متأخرة.
استخدام الطاقة الكهربائية بالكيلوواط ساعة لفترة المراقبة والحاويات المقبولة من نفس الفترة. الطاقة بالكيلوواط هي كمية مختلفة. قم بتضمين العناصر المساعدة المتفق عليها عند مقارنة خط كامل، خاصة إذا تم تغيير الضاغط أو المبرد أو المطحنة بين المقترحات. الدليل متطلبات المرافقيشرح لماذا يجب أن تظل الطاقة المتصلة وطلب التشغيل منفصلين أيضًا.
لإجراء تغييرات متكررة على التنسيق، قم بفحص التركيبات والأدوات الاحتياطية المطلوبة لكل SKU. يمكن تعويض انخفاض سعر الخلية الأولي عن طريق التغييرات الصعبة أو أجزاء التنسيق الإضافية. وعلى العكس من ذلك، قد يكون نظام النقل المتطور غير ضروري لمنتج منخفض الحجم مع طريق تشطيب يدوي عملي.
نوصي بتصنيف المقترحات حسب قيود الإنتاج التي يزيلونها، والمخرجات المقبولة التي يمكنهم التحقق منها، والعمل المتكرر الذي يتركونه وراءهم. وتحصل الخلية الأكثر آلية على مكانها عندما تتناسب هذه الفوائد مع الجدول الزمني الحقيقي للمصنع. "بدون طيار" ليست حجة مالية كافية.
اطلب حالات الحساسية بدلاً من المطالبة بالاسترداد الشامل. قارن بين الطلب المتوقع والاستخدام الأقل والتغييرات الأكثر تكرارًا باستخدام التكاليف التي يتحملها المشتري. وهذا يجعل قرار الاستثمار مفيدًا حتى عندما تتغير أحجام المبيعات أو مزيج المنتجات.
الموافقة على التكوين قبل تقديم الطلب
قم بتحويل المفهوم المحدد إلى قائمة المعدات المتفق عليها وتخطيط الخلية وبروتوكول القبول قبل أمر الشراء. غالبًا ما يكون الغموض الأكثر تكلفة هو عدم وجود مستشعر مفقود. وهي الحدود التي يعتقد كل طرف أنها تنتمي إلى شخص آخر.
بالنسبة لمشروع الزجاجة المدمجة، فإنمنصة أحادية المحطة سعة 2 لتريقدم نقطة انطلاق ملموسة. يسمح غلاف القالب المنشور وخيارات المنافذ المتعددة ذات الزجاجات الأصغر بمراجعة أولية مناسبة. يحدد الرسم الفعلي والراتنج وترتيب الرأس والنطاق النهائي البنية المقترحة. لا تختار هذا التكوين من وحدة التخزين وحدها.
اجعل التجربة تجيب على أسئلة الشراء
يجب أن تستخدم التجربة تعريف المنتج المتفق عليه وأن تتضمن العمليات التي تدعم المخرجات المقتبسة. إذا كان اختبار التسرب أو التشذيب جزءًا من حدود التسليم، فقم بإظهاره مع الخلية بدلاً من تقديم دورة مستقلة غير ذات صلة. الحفاظ على هوية العينة حيث يمكن أن تخفي المواضع المتعددة منفذًا أو تجويفًا ضعيفًا.
يجب أن يربط سجل القبول كل مطالبة بالطريقة والحد والنتيجة الملحوظة. إن كلمة مثل "تم النجاح" بدون الشرط الأساسي لا يمكن أن توجه عملية التشغيل في مصنع المشتري. الدليل Kinggle FATيوفر إطارا أكمل لتلك الأدلة.
- بناء الهوية:الآلة والأدوات وإصدار التحكم والوحدات المضمنة.
- شروط الاختبار:المنتج والراتنج والمواقف النشطة وظروف المنفعة.
- جودة:القياسات الحرجة والاختبارات الوظيفية وأسباب الرفض.
- أداء الخط:العد المقبول وفترة المراقبة والتوقفات والتدخلات.
- استعادة:سيناريوهات الخطأ المتفق عليها وتسلسل إعادة التشغيل الموضح.
- التسليم:الرسومات والأدلة ومعلومات الأدوات والنسخ الاحتياطية والعناصر المفتوحة.
قبول المصنع بشكل منفصل عن قبول الموقع حيث لا يمكن إعادة إنتاج خدمات المصنع أو معدات الطرف الثالث قبل الشحن. حدد تلك الشيكات المتبقية مسبقًا وقم بتعيين المسؤولية. لا ينبغي للمحاكمة في المصنع أن تطالب بهدوء بالتحقق من الشروط التي لم تتضمنها.
يجب أن يغطي التدريب التشغيل العادي والوظائف التي تتركها الأتمتة وراءها. يحتاج المشغلون إلى التعرف على عملية النقل الفاشلة وتفسير إنذار البدء واتباع طريقة الاسترداد المعتمدة. تحتاج الصيانة إلى الرسومات ومعلومات أجزاء التآكل والوصول اللازمة لدعم الخلية.
ناقش تكوين التشكيل بالنفخ بالبثق الأوتوماتيكي مع Kinggle.أرسل رسم الحاوية ودرجة الراتينج والوزن النهائي والاختبارات المطلوبة وجدول الإنتاج والعمليات النهائية المخططة من خلالصفحة الاستفسار عن المشروع.
اتصال:sales@kinggle.com · +86-574-87103665. إن تحديد المنتج وحدود الخط يجعل مراجعة التكوين أكثر فائدة من طلب سعر الجهاز وحده.
الأسئلة المتداولة
هل آلة التشكيل بالنفخ الأوتوماتيكية هي نفس خط الإنتاج الكامل؟
لا. قد تتحكم الآلة الأوتوماتيكية في حركات التشكيل بينما تظل عملية إزالة المنتج أو التشذيب أو الفحص أو التعبئة منفصلة. يحدد خط الإنتاج الكامل عملية النقل والضوابط وحدود الجودة بين تلك العمليات. اطلب قائمة المعدات والتخطيط الذي يحدد كل وحدة مضمنة ومهمة يدوية وخدمة مستبعدة. مواصفات الشراء، وليس كلمة تلقائي، هي التي تحدد ما سيصل.
هل لا تزال آلة نفخ القوالب الأوتوماتيكية بالكامل بحاجة إلى مشغلين؟
نعم. لا يزال تجديد المواد وأخذ عينات الجودة وتغييرات الأدوات والصيانة واستعادة الأخطاء بحاجة إلى مسؤوليات محددة. يمكن للأتمتة إزالة المعالجة المتكررة دون إزالة كل مهمة إنتاج. قم بتخطيط التوظيف حول الوردية الكاملة والتخطيط الفعلي للخدمة، بما في ذلك التعبئة ومعالجة الخردة. لا تستمد تقديرًا للعمالة من عرض توضيحي قصير يظل فيه موظفو الدعم خارج إطار الكاميرا.
هل يتم تضمين التفريغ التلقائي واختبار تسرب الزجاجة والتعبئة بشكل قياسي؟
لا تفترض أنهم كذلك. يجب أن يحدد عرض الأسعار كل عملية، والمعدات الموردة، والأدوات الخاصة بالمنتج، وطريقة الاختبار، ومسار الرفض. وحدة الإخراج ليست جهاز اختبار تسرب، والناقل الآلي ليس نظام تعبئة أوتوماتيكي. بالنسبة لكل وحدة مقتبسة، اسأل عن الشرط غير المكتمل الذي تتلقاه وما هو الشرط المقبول الذي تقدمه.
هل يمكن أتمتة آلة التشكيل بالنفخ والبثق الموجودة؟
ربما، ولكن الجدوى تعتمد على نظام التحكم الحالي، والحراسة، والمساحة المتاحة، وفتح القالب، وإطلاق المنتج وترتيبات النقل. يجب أن يتناسب الجزء أيضًا مع تركيبات الإمساك والتشذيب والفحص المقترحة. قم بمراجعة الخلية الكاملة قبل شراء الروبوت أو الناقل بشكل منفصل. يجب أن يتضمن التعديل التحديثي مسؤولية تكامل محددة وتقييمًا محدثًا للمخاطر وتجربة إنتاج متفق عليها.
كيف يجب على المشترين التحقق من إخراج الخط التلقائي؟
حصر الحاويات المقبولة عند نقطة التفريغ النهائية المتفق عليها خلال فترة مراقبة محددة. تحديد الراتنج والمنتج والعفن والمواقع النشطة والمرافق والعمليات النهائية المضمنة. احتفظ بحالات الرفض والتوقف والتدخلات اليدوية في السجل. قم بالإبلاغ عن إجمالي إنتاج القوالب بشكل منفصل عن مخرجات الخط المقبولة. إن قيمة الدورة الجافة في الكتالوج ليست بديلاً عن تجربة الإنتاج هذه.