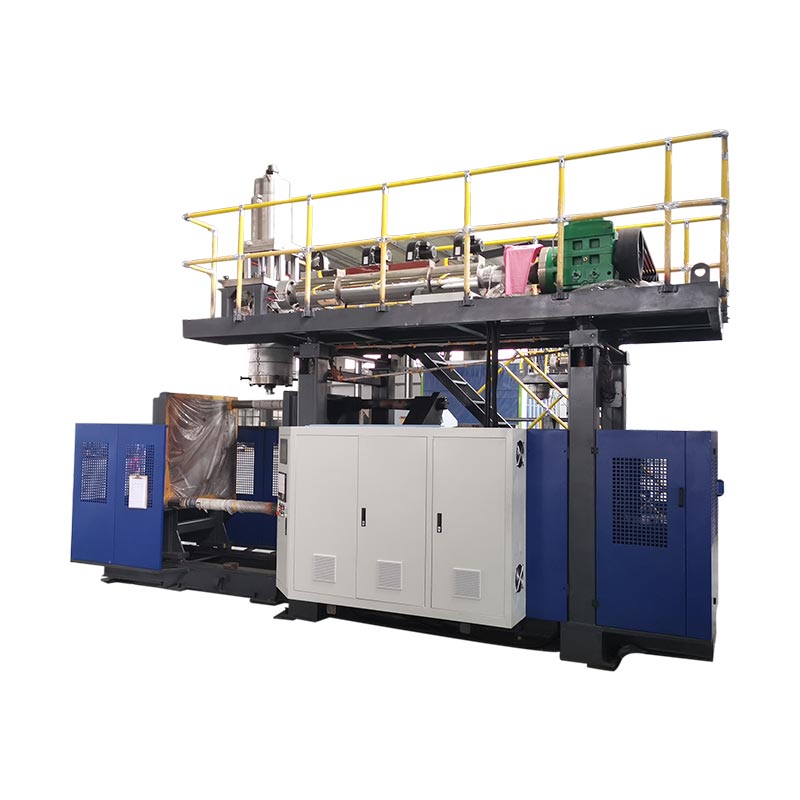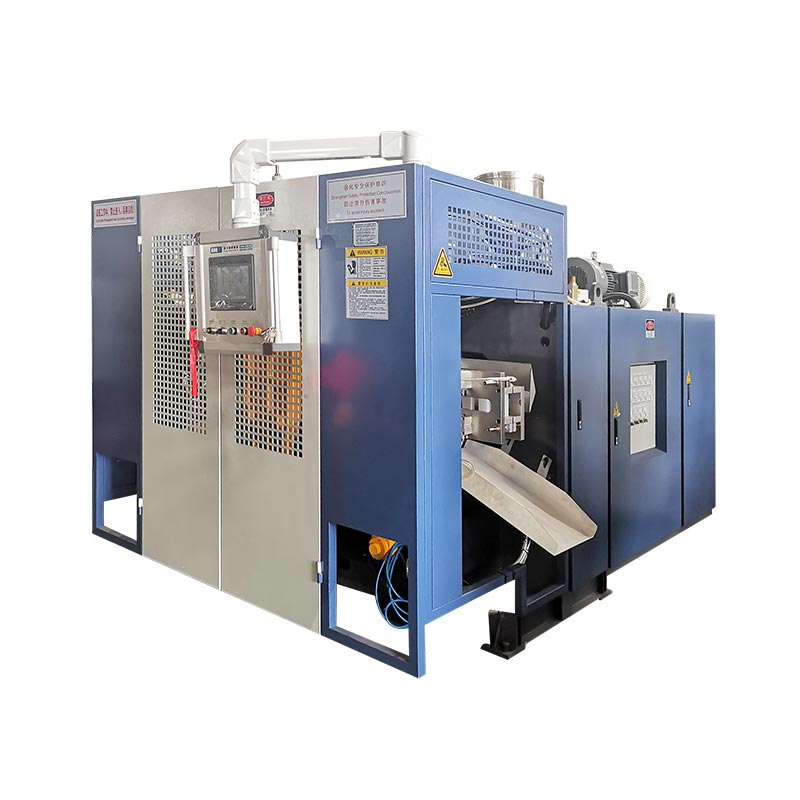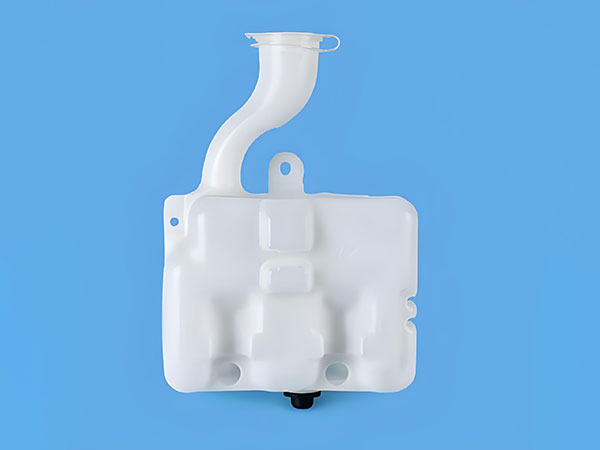
يجب تقليل وقت دورة النفخ فقط بعد أن يقوم الفريق بقياس مكان استهلاك الدورة الحالية والتأكد من أن الجزء المقبول لا يزال يلبي مواصفاته.غالبًا ما يحتل التبريد الكتلة الأكبر، ولكن يمكن أيضًا أن يؤدي تسليم البارسون، وحركة المشبك، والنفخ، والعادم، والإخراج، والانتظار في اتجاه مجرى النهر إلى ضبط السرعة. قم ببناء خط أساس ثابت، وقم بتسمية أحد القيود المثبتة، وقم بتغيير المتغير الذي يتحكم فيه فقط، ثم قارن المخرجات المقبولة، وتوزيع الجدار، والأبعاد، وشكل ما بعد الطرد، والاختبارات والعيوب الوظيفية المطلوبة قبل الاحتفاظ بالدورة الأقصر، مع تسجيل المنتج والراتنج والعفن وحالة المنفعة ومراجعة الوصفة النهائية حتى يتمكن تحول آخر من تكرار النتيجة.

المصطلحات المستخدمة من قبل فرق الإنتاج:تحسين وقت دورة النفخ، وقت دورة النفخ بالبثق، وقت دورة آلة نفخ الزجاجات، إخراج آلة النفخ، تقليل الدورة، تحسين وقت التبريد وكفاءة إنتاج النفخ. تشير هذه المصطلحات إلى نفس هدف العمل، لكن العمل الفني يبدأ بعملية محسوبة بدلاً من النسبة المئوية المستهدفة.
ستة أماكن حيث يمكن تقييد الدورة
| كتلة الدورة | قياس في الجهاز | الأدلة قبل الاختصار | الفشل الذي قد يظهر لاحقا |
|---|---|---|---|
| باريسون أو بالرصاص | إشارة بداية/نهاية قابلة للتكرار، طول الباريسون، موضع اللقطة أو المجمع | التسليم المستقر والعلاقة الصحيحة لإغلاق القالب | تبلد، قصر قصير، حزام، وزن أو تغيير في الملف الشخصي |
| إغلاق وقفل | القيادة وردود الفعل على الموقف وحالة الإكمال | حركة واضحة وإغلاق كامل وحالة الآلة المعتمدة | فلاش، قرصة الضرر، إغلاق غير كامل أو الاصطدام |
| ضربة والعادم | التوقيت وحالة الهواء الداخل للماكينة وسلوك الضغط أثناء الحدث | النفخ الكامل والتفاصيل والتهوية والإطلاق الآمن | جزء غير كامل، أو انفجار، أو التصاق، أو فتح مبكر |
| تبريد | حالة العرض والإرجاع حسب الدائرة ونمط درجة حرارة القالب وحالة الجزء عند الطرد | أبعاد ثابتة، الجدار، الرقبة، القاعدة وشكل ما بعد القذف | انفتال، رقبة بيضاوية، انكماش، قاع متأرجح أو تشذيب ساخن |
| الإخراج والمصب | الروبوت، الناقل، الانتهازي وتسلسل الاختبار | يقوم الجزء بمسح كل واجهة بوتيرة الإنتاج | الاصطدامات أو الاختناقات أو تلف القطع أو تراكم الاختبارات |
01/ خط الأساسابدأ بالدورة التي يعمل بها الخط بالفعل
يحتاج مشروع دورة زمنية إلى نقطة قياس واحدة قابلة للتكرار. على خط البثق المستمر، قد تكون تلك النقطة هي الإشارة المرتبطة بقطع باريسون أو بداية تسلسل الآلة المتكرر التالي. في الآلة المجمعة، يمكن فهم الإنتاج بشكل أفضل من خلال تحضير الطلقة، ووضع المجمع، والدفع للخارج، وتسلسل القولبة. اختر الإشارة التي تظهر مرة واحدة في كل حدث تشكيل كامل وقم بتوثيقها. لا تقارن هدف HMI من جهاز ما بملاحظة توقيت يدوي من جهاز آخر.
استضافت Kinggleدليل Moog DigiPack IIIيصف التمييز بوضوح. بالنسبة للقذف المستمر، يمكن لوحدة التحكم ربط ملف باريسون بزمن الدورة ويمكنها قياس الفاصل الزمني بين إشارات البداية المتعاقبة. بالنسبة لآلة المجمع، يرتبط ملف باريسون بموضع المجمع أثناء دفع المادة للخارج. هذا الاختلاف مهم لأن نفس تعديل التوقيت يمكن أن يغير ملف تعريف الجدار على جهاز واحد بينما يكون له تأثير مختلف على الجهاز الآخر.
قم بتسجيل ما يكفي من الأحداث المتتالية على الأقل لرؤية التباين الطبيعي. يجب أن يختار المصنع فترة العينة، ولكن يجب أن يغطي نمط التشغيل الحقيقي: كلتا المحطتين على خط محطتين، وجميع منافذ القالب أو التجاويف ذات الصلة، والإزالة الروتينية للأجزاء والمعدات النهائية التي تحكم الإطلاق. لاحظ الإنذارات والتوقفات القصيرة والتدخلات اليدوية بشكل منفصل. المتوسط الذي يتضمن وقت التوقف غير المصنف يخفي الدورة، في حين أن أفضل حدث فردي يخفي التكرار.
احتفظ بالجزء المقبول بجانب سجل التوقيت. التقط مراجعة المنتج والعفن، ودرجة الراتنج والدفعة، وقاعدة اللون أو إعادة الطحن، ومراجعة الوصفة، وحالة درجة الحرارة الفعلية، وحالة الهواء الداخل للماكينة ومياه التبريد، ووزن الجزء، ومواقع الجدار المهمة، والأبعاد، والاختبارات الوظيفية المطلوبة. هذا السجل هو الأساس. إذا فشلت التجربة الأقصر، فيمكن للفريق العودة إلى عملية معروفة بدلاً من إعادة بنائها من الذاكرة.
02/ التشخيصتتبع الحدث الذي يحد من الدورة القادمة
تعمل معظم أجهزة HMI على تسهيل تعديل إعدادات الوقت. يمكن أن تؤدي هذه الراحة إلى قيام الفريق بتقليل أكبر عدد مرئي قبل اكتشاف ما يتحكم فيه. قم بتقسيم الدورة إلى كتل مادية وراقب حدودها: التحضير للباريسون أو الطلقة، ونقل القالب، والإغلاق والقفل، وحركة دبوس النفخ، والتضخم، والتبريد، والعادم، والفتح، والإخراج، والتعامل مع المصب. بعض الكتل تحدث في سلسلة. البعض الآخر يتداخل. يتم تعيين الدورة الإجمالية بواسطة المسار الذي يجب أن ينتهي قبل أن يبدأ حدث التشكيل التالي.
يعد الجدول الزمني البسيط أكثر فائدة من قائمة الإعدادات. قم بتسجيل إشارة البداية والنهاية لكل كتلة وقارن الأمر بالملاحظات الفعلية. إذا انتهى التبريد ولكن الآلة تنتظر إشارة واضحة من الروبوت، فإن تقليل وقت التبريد قد يؤدي إلى إنشاء جزء أكثر سخونة دون تغيير الدورة. إذا لم يكن الباريسون التالي جاهزًا عندما يعود القالب، فإن الفتح الأسرع لا يمكن أن يؤدي إلى زيادة الإنتاج. إذا لم تتمكن أداة التشذيب من إزالة الأجزاء بالسرعة الجديدة، فهذا يعني أن القيد قد انتقل إلى اتجاه مجرى النهر.
كينغجلإعدادات HMI ودليل الإنذاراتيفصل القيم المحددة عن القيم الفعلية لهذا السبب. يظهر أمر ما طلبته وحدة التحكم. توضح حالة المستشعر وردود الفعل على الموضع والملاحظة المادية ما إذا كان الإجراء قد حدث أم لا. يمكن أن يكشف سجل إنذار الجهاز أيضًا عن التعشيق الأول أو السماح الذي قاطع التسلسل. قد تؤدي إعادة التعيين إلى إزالة أفضل دليل.
تصنيف كل تأخير قبل تحرير الوصفة. هناك حاجة إلى وقت إنتاجي لتشكيل الجزء واستقراره. الوقت الشرطي يحمي الحركة أو ينتظر حالة التحقق منها. يأتي الانتظار الذي يمكن تجنبه من روبوت متأخر، أو مرافق غير مستقرة، أو دائرة تبريد مسدودة، أو عدم تناسق الباريسون، أو التأكيد اليدوي، أو الازدحام في اتجاه مجرى النهر. تأتي خسارة الصيانة من التآكل أو التسرب أو سوء التشحيم أو أجهزة الاستشعار التالفة أو مشاكل المحاذاة. كل فئة لها مالك مختلف وتصحيح مختلف.
03/إزالة الحرارةتحقق من أداء التبريد قبل قطع وقت التبريد
ليوندل باسيلدليل لنفخ البولي أوليفينينص على أن التبريد يستهلك معظم دورة التشكيل في العديد من تطبيقات نفخ البولي أوليفين. يربط الدليل دورات أقصر مع ظروف نقل الحرارة مثل درجة حرارة الذوبان، ودرجة حرارة العفن، وتدفق المياه والاضطراب، في حين لا يزال يتطلب جودة الجزء المطلوب. وهذا اتجاه مفيد للتشخيص، وليس مجموعة من قيم Kinggle العالمية.
ابدأ من مصدر التبريد واتبع الدائرة الفعلية. قم بتسجيل حالة إمداد سائل التبريد وإرجاعه عند إنتاج مستقر، وليس فقط شاشة عرض المبرد. تحقق مما إذا كان القالب يتلقى التدفق المحدد وما إذا كانت الدوائر المتوازية متوازنة. ابحث عن دائرة دافئة، أو خرطوم مقيد، أو قناة ملوثة، أو اتصال غير صحيح، أو جيب هوائي، أو تسرب مانع للتسرب، أو حمل حراري مشترك مع جهاز آخر. الدليل فائدة آلة النفخيشرح لماذا يجب التمييز بين إمداد المصنع وحالة مدخل الماكينة.
رسم خريطة للقالب والجزء الذي تم إخراجه. لا يمكن أن تمثل قراءة سطحية واحدة قالبًا يحتوي على حشوات عنق ومناطق قرصة ومقابض سميكة وقواعد عميقة ودوائر منفصلة. استخدم طريقة القياس المعتمدة في المصنع وقارن المواقع القابلة للتكرار. لاحظ عند ظهور التشوه: داخل القالب، أثناء الإخراج، عند التشذيب، على ناقل التبريد أو بعد وصول الجزء إلى حالة الغرفة. الجزء الساخن الذي يبدو مقبولاً لمدة دقيقة واحدة قد يظهر لاحقًا رقبة بيضاوية أو قاع متأرجح أو انكماش أو انجراف الأبعاد.
فورموزا للبلاستيكدليل عملية نفخ وقذف البولي إيثيلينيسرد دورة قصيرة، وارتفاع درجة حرارة العفن وقنوات التبريد المسدودة من بين الأسباب المحتملة عندما يكون الجزء ساخنًا جدًا. كما أنه يربط أيضًا تبريد القالب غير الكافي بصفحة الاعوجاج وينصح بفحص تدفق الماء ودرجة حرارة القالب وحالة القناة. تدعم هذه العلاقات فحص التبريد، لكن درجة الراتينج والعفن ومواصفات المنتج هي التي تحدد نافذة التشغيل المقبولة.
لا تخفض درجة حرارة سائل التبريد بالعادة. يعتمد التكثيف على العلاقة بين درجة حرارة السطح ودرجة الحرارة المحيطة والرطوبة. يمكن أن يؤثر الماء الموجود على القالب أو حوله على الجزء ويسبب مشاكل في المعدات أو في مكان العمل. سجل حالة الغرفة عندما يقترب التكثيف من حدود التشغيل، واتبع إجراءات المبرد والعفن والمصنع. قد يؤدي تحسين توزيع التدفق أو تنظيف دائرة مقيدة إلى استعادة نقل الحرارة دون تحريك درجة الحرارة المستهدفة.
04/ تصميم الجزءيغير توزيع الجدار مقدار الحرارة التي يجب أن يزيلها القالب
الطلب على التبريد يتبع البلاستيك الموجود في الجزء. تحتوي المنطقة السميكة على مادة ساخنة أكثر من المنطقة الرقيقة ويمكن أن تظل طرية بعد أن تصبح الجدران القريبة جاهزة للطرد. قد يؤدي تمديد مرحلة التبريد بأكملها إلى حماية هذا الموقع، ولكنه يحافظ أيضًا على كل المناطق الأخرى في القالب لفترة أطول. قبل قبول دورة طويلة كأمر لا مفر منه، قارن خريطة الجدار المقاسة مع متطلبات التصميم والامتداد المتوقع من الباريسون إلى التجويف.
يوضح دليل Moog DigiPack III الذي استضافته Kinggle أن برمجة parison تتحكم في فجوة القالب على طول طول المنتج. كما أنه يربط أقسام الجدران الثقيلة غير الضرورية مع تبريد أطول ويوضح أنه يجب التحقق من المظهر الجانبي مقابل سماكة الجدار المقاسة في الحاويات التجريبية. استخدم هذه العلاقة بعناية. لا تعد إزالة المواد اختصارًا لوقت الدورة ما لم يكن الجزء المعدل يفي بمتطلبات الوزن والحد الأدنى للجدار والتأثير والحمل العلوي والسقوط والضغط والمقاومة الكيميائية ومتطلبات الأبعاد التي تنطبق على المنتج.
حدد أولاً المنطقة الساخنة أو المشوهة في الجزء النهائي. ثم قم بتوصيل هذا الوضع ببرنامج باريسون، وتمدد القالب، والقرص، ودائرة التبريد. قد تأتي القاعدة الثقيلة من المظهر الجانبي أو التقاط الذيل أو الهندسة. يمكن أن يشتمل المقبض الساخن على حزام أو تمدد موضعي أو تنفيس أو تبريد. يمكن أن تتضمن الرقبة الدافئة ملامسة الدبوس أو إدخال التبريد أو المواد الزائدة أو الإطلاق المتأخر. الدليل البرمجة باريسونيوفر طريقة تعتمد على القياس لنقل مادة الملف الشخصي بدلاً من تحرير النقاط حسب المظهر.
يحدد تصميم القالب أيضًا مسار نقل الحرارة المتاح. يمكن أن يؤدي وضع القناة، ومسار التدفق، والإدخالات، وبناء الرقبة، والتهوية، والتلامس السطحي، وتصميم خط الفراق إلى الحد من سرعة استقرار الجزء. استخدم كينغجلدليل تصميم قالب نفخ القالبعندما تبقى نفس المنطقة الساخنة بعد المرافق والتحقق من توزيع الجدار المعتمد. قد يحتاج القيد المحلي المستمر إلى تصحيح القالب، وليس إلى تغيير مؤقت آخر.

احتفظ بوزن الجزء المعتمد كنتيجة، وليس كعنصر تحكم وحيد. يمكن أن يكون لجزأين لهما نفس الوزن الإجمالي توزيعات مختلفة للجدار وسلوك تبريد. قسم أو قم بقياس المواقع التي تحكم الأداء، وتحقق من شكل ما بعد الإخراج في الوقت المحدد بواسطة خطة التحكم في المنتج. هذه هي الطريقة التي يصبح بها العمل بسمك الجدار دليلاً عمليًا مفيدًا بدلاً من ادعاء عام حول توفير المواد.
05/منطق الآلةلا تشترك الآلات المستمرة والمراكم في نموذج توقيت واحد
في آلة التشكيل بالنفخ بالبثق المستمر، يقوم الطارد بتوصيل باريسون بشكل مستمر بينما تتحرك محطة قوالب واحدة أو أكثر خلال تسلسلاتها. وبالتالي يمكن ربط وقت الدورة وطول الباريسون وتوقيت القطع وبرنامج سمك الجدار. إذا تغيرت الدورة، فلا يزال يتعين على وحدة التحكم وضع ملف التعريف المقصود على طول الباريسون المادي وداخل القالب. لا يعد تسلسل المحطة الأقصر الذي يغير المظهر الجانبي تغييرًا محايدًا للسرعة.
يصف دليل وحدة التحكم Moog التحكم في ملف التعريف المستند إلى الوقت للآلات المستمرة والتحكم المستند إلى الموضع للآلات المجمعة. في الإعداد المستمر، يمكنه تحديد وقت الدورة من الفاصل الزمني بين إشارات البداية مثل قطع باريسون المتتالية. في إعداد المركم، يتبع شكل الجدار موضع المركم أثناء الدفع للخارج. هذا التمييز المنشور هو السبب وراء قيام المصنع بتحديد وضع الماكينة ووحدة التحكم قبل استعارة طريقة وقت الدورة من سطر آخر.
يتعين على الآلة المجمعة أيضًا إعداد اللقطة المطلوبة أثناء استمرار تسلسل القولبة. اسأل ما إذا كان التلدين أو التراكم ينتهي قبل أن يصبح القالب جاهزًا لللقطة التالية. إذا كان المركم لا يزال ممتلئًا، فإن قطع الثواني من فتح القالب قد لا يقلل من الدورة الكاملة. إذا انتهى التراكم مبكرًا، فقد يكون مسار التشكيل والتبريد هو العائق. قم بتسجيل الإعداد الفعلي للطلقة، أو وضع الوسادة أو النهاية، وحالة الذوبان ووزن الجزء بدلاً من استنتاج الاستعداد من قيمة مستهدفة واحدة.
يغير تخطيط المحطة الجدول الزمني أيضًا. يمكن للآلة المستمرة ذات المحطة المزدوجة استخدام محطة واحدة بينما تقوم الأخرى بتبريد أو تحرير جزء، ولكن يجب أن يدعم الطارد ورأس القالب وحركة النقل ونظام التبريد والمعدات النهائية التداخل. كينغجلمقارنة محطة واحدة مقابل محطة مزدوجةيشرح هذا القرار القدرات. تؤثر التخطيطات متعددة الرؤوس والمتعددة التجاويف على الأجزاء لكل حدث والتوازن بين المنافذ أو التجاويف؛ الدليل متعدد الرؤوس مقابل دليل متعدد التجاويفيفصل بين تلك المصطلحات.
استخدم القاسم الصحيح عند مقارنة الآلات. لا يكون حدث التشكيل دائمًا جزءًا واحدًا. قم بإحصاء الأجزاء المقبولة من جميع الرؤوس والتجويفات والمحطات ذات الصلة، ثم قم بتضمين القيود التي تجعل تلك الأجزاء قابلة للبيع. يمكن للآلة ذات الحركة الجافة السريعة أن تنتج عددًا أقل من الأجزاء المقبولة في الساعة إذا لم يتمكن البثق أو التبريد أو التشذيب أو استقرار الجودة من مواكبة الوتيرة.
06/ التسلسلاستعادة وقت الانتظار دون تداخل المخاطر
بعد فهم عملية التبريد وتسليم الباريسون، قم بفحص الفجوات بين الإجراءات. قد يكون التأخير تاريخيًا وليس ضروريًا، ولكنه قد يوفر أيضًا خلوصًا أو تثبيت الضغط أو العادم أو تأكيد الإشارة أو التسليم الآمن. حدد الحالة التي يحميها كل تأخير. ثم تحقق مما إذا كانت وحدة التحكم لديها بالفعل تعليقات موثوقة بشأن هذا الشرط. يمكن أن يؤدي استبدال الانتظار الثابت بإشارة اكتمال تم التحقق منها إلى تحسين إمكانية التكرار، ولكن فقط عندما يدعمها تصميم الماكينة ومنطق التحكم المعتمد.
تمت استضافة Kinggleدليل تشغيل ماكينة النفخ الأوتوماتيكيةيفصل بين فئات التوقيت مثل إغلاق القالب، وتوقيت النفخ، والإجراءات المتعلقة بالعادم، والفتح الدقيق للقالب، وحركة دبوس النفخ، وتأخير الروبوت. يربط الدليل بشكل متكرر القيم بالمنتج الفعلي أو حالة الإنتاج. تنطبق واجهته على عائلة الأجهزة الموثقة ويمكن أن تختلف حسب الطراز أو الخيار أو إصدار البرنامج، لذلك لا ينبغي تحويلها إلى قائمة عامة بالثواني الموصى بها.
شاهد التسلسل المادي في الظروف المخفضة والخاضعة للرقابة التي يسمح بها إجراء الآلة. تأكد من أن الخراطيم والكابلات ودبابيس النفخ والنوى وأجهزة الإخراج والجزء تظل واضحة خلال المسار الكامل. اقرأ الأوامر والملاحظات معًا. إذا وصلت الحركة إلى موضعها مبكرًا ولكن التسلسل لا يزال ينتظر، فابحث عن المسموح به بالضبط. إذا وصلت الملاحظات متأخرة أو بشكل متقطع، فقم بإصلاح المستشعر أو الآلية أو سبب الأداة المساعدة قبل تقليل المؤقت الذي كان يخفيها.
العمل المصب ينتمي إلى نفس الجدول الزمني. قد يقوم الروبوت بإزالة القالب بسرعة ولكنه يضع الأجزاء على ناقل ممتلئ بالفعل. قد تتطلب أداة التشذيب درجة حرارة ثابتة للجزء. يمكن أن يصبح جهاز اختبار التسرب هو عنق الزجاجة بعد ارتفاع إنتاج الماكينة. سجل طول قائمة الانتظار وأسباب التوقف خلال أول تشغيل مستدام، وليس فقط خلال بضع دورات على الجهاز. أسرع دورة آمنة للآلة ليست مفيدة إذا كانت تزيل العيوب أو الازدحام على مسافة محطة واحدة.
07/ التجربةقم بإجراء تجربة دورة زمنية يمكن التحكم فيها والتي يمكن تكرارها في وردية أخرى
تبدأ التجربة المفيدة بسؤال مثل "هل تحد دائرة العفن B من القذف الآمن؟" أو "هل يبقى تأخير مسح الروبوت بعد التحقق من المستشعر؟" لا يبدأ بـ "اجعل الدورة أسرع". اذكر القيد المشتبه فيه والتغيير والاستجابة المتوقعة وفحوصات الأجزاء التي يمكن أن ترفض التجربة. قم بتعيين شخص واحد للتحكم في تعديلات الوصفة وشخص آخر لتسجيل النتائج حتى لا يتم إجراء العديد من التعديلات بين العينات.
-
تجميد خط الأساس المعتمد.احفظ أو اطبع الإعدادات التي تم إصدارها، وحدد حزمة المنتج واحتفظ بالعينات المقبولة. سجل تغير الدورة الفعلي والمخرجات المقبولة في ظل ظروف مستقرة.
-
اذكر قيدًا واحدًا.استخدم الجدول الزمني للتسلسل وخريطة التبريد وقراءات المرافق وتاريخ الإنذار والملاحظات النهائية. واكتب الأدلة التي تشير إلى هذا القيد.
-
تحديد التغيير المسموح به.استخدم وثائق الآلة والعفن والراتنج. قم بتعيين حد تعديل متحكم فيه ونقطة إرجاع. لا تقم بتغيير متغير آخر أثناء نافذة المراقبة.
-
ضبط مشغلات الرفض.قم بتضمين العلامات ذات الصلة مثل الباريسون غير المستقر، أو الحركة غير المكتملة، أو الأجزاء الساخنة أو الملتصقة، أو التواء، أو حركة الأبعاد، أو الوزن أو فشل الجدار، أو الفلاش، أو الانفجار، أو الإنذارات، أو الانحشار أو السلوك غير الآمن.
-
تشغيل من خلال الاستقرار.قم بتمييز الأجزاء حسب الوقت أو المحطة أو الرأس أو التجويف. لا تحكم على الحالة الجديدة من القطعة الأولى إذا كان المتغير الذي تم تغييره يحتاج إلى وقت للوصول إلى حالة مستقرة جديدة.
-
قياس نافذة الإنتاج المقبولة.قم بتطبيق الفحوصات البصرية والوزن والجدار والأبعاد والوظيفية الخاضعة للرقابة. قم بتضمين التشذيب والاختبار والتعبئة عند تحديد جزء قابل للبيع.
-
الاحتفاظ أو الرفض أو التحقيق.احتفظ بالتغيير فقط عند مرور النافذة المحددة وتحسن المخرجات المقبولة. قم باستعادة خط الأساس في حالة تدهور الجودة أو المراقبة. افتح إجراء الأدوات أو الأداة المساعدة أو الصيانة عندما تكشف التجربة عن سبب مادي.
يجب أن تتطابق خطة العينة مع الخط. على جهاز مزدوج المحطة، تشمل كلا الجانبين. في إعداد متعدد الرؤوس، احتفظ بهوية الرأس. في قالب متعدد التجاويف، حافظ على هوية التجويف حيثما كان ذلك عمليًا. يمكن للمتوسط أن يخفي دائرة ساخنة واحدة أو مخرجًا رفيعًا واحدًا. الدليل عيوب النفخيوضح كيف تؤدي الأنماط الثابتة والعشوائية إلى عمليات فحص مختلفة.
يجب أن تتضمن سجلات التجربة القيمة القديمة، والقيمة الجديدة، ووقت التغيير، والشخص المسؤول، وتوزيع الدورة الفعلية، ومجموعة المواد، وحالة المنفعة، ومعرفات العينات، والنتائج المقاسة، والرفض والقرار النهائي. الصور الفوتوغرافية مفيدة لتحديد الشكل وموقع العيب، لكنها لا تحل محل القياسات. إذا عادت العملية إلى خط الأساس، سجل ذلك أيضًا. لا يزال بإمكان التجربة الفاشلة أن تمنع تحولًا آخر من تكرار نفس الفكرة.
08/ القدرةاحسب الخرج من الأجزاء المقبولة، وليس حركة الدورة الجافة
تصف مخرجات الدورة الجافة حركة الماكينة دون عبء المواد الكاملة والتبريد وقبول الأجزاء. إنه مفيد للتحقق من القدرة على الحركة، لكنه ليس وعدًا بإنتاج قابل للبيع. يجب أن يستخدم حساب الإنتاج الجزء الحقيقي والراتنج والقالب وعدد الرأس أو التجويف ونظام التبريد والمعدات النهائية وطريقة القبول. هذا هو السبب في Kinggleعملية معلومات المشروعيسأل عن حجم المنتج والوزن والمواد والسمك ومتطلبات الإخراج قبل التوصية بالجهاز.
قم بقياس المخرجات المقبولة مباشرة عبر نافذة إنتاج تمثيلية. قم بحساب الأجزاء التي تجتاز معايير الإصدار المحددة فقط، وقم بتسجيل التوقفات المخططة، والتوقفات غير المخطط لها، وخسارة الإعداد، وعمليات الرفض بشكل منفصل. لا تخفيهم داخل عامل كفاءة واحد غير مبرر. إذا كان الخط ينتج عدة أجزاء لكل حدث، فقم بتسوية العد حسب المحطة أو الرأس أو التجويف حتى لا يختفي الناتج المعطل داخل الإجمالي.
| متري | الحساب أو الملاحظة | يستخدم | خطأ شائع في الإبلاغ |
|---|---|---|---|
| دورة ثانية | الوقت بين نفس الحدث عبر دورات مستقرة متكررة | يُظهر سرعة حدث الآلة وتنوعه | الإبلاغ عن أقصر حدث واحد |
| أجزاء لكل حدث | الأجزاء المادية المقبولة التي تم إصدارها بواسطة حدث تشكيل كامل | يربط الرؤوس والتجاويف والمحطات بالحجم | على افتراض أن كل منفذ ينتج |
| الناتج النظري بالساعة | (3,600/ ثانية دورة) × أجزاء لكل حدث | مقارنة التخطيط في ظروف دون انقطاع | استدعاء النتيجة ضمان الإنتاج |
| مقبول الناتج بالساعة | الأجزاء المقبولة / ساعات الإنتاج المرصودة | يُظهر المخرجات القابلة للاستخدام من حزمة المنتج التي تم اختبارها | عد التطهير أو الإعداد أو الأجزاء المرفوضة |
| تغيير النتيجة | الإخراج المقبول بعد ناقص الإخراج المقبول من قبل، في ظل ظروف مطابقة | يختبر ما إذا كان التعديل قد أدى إلى تحسين الهدف الحقيقي | مقارنة المنتجات أو الورديات أو المرافق المختلفة |
جودة التقرير بجانب السرعة. قم بتضمين نتائج الوزن والجدار، والأبعاد الحرجة، ونتائج الاختبار الوظيفي، وعدد الخردة أو الحجز، وحالة المنفعة، ومراجعة الوصفة. إن التخفيض لمدة ثانيتين ليس له معنى مستقل بدون الدورة الأصلية وعدد الأجزاء والإنتاج المقبول وشروط الاختبار. لذلك لا تنشر هذه المقالة هدف تحسين النسبة المئوية. يجب أن تأتي النتيجة من بيانات خط المشتري.
بالنسبة لآلة أو قالب جديد، حدد طريقة الإخراج قبل التجربة. كينغجلدليل اختبار قبول المصنعيشرح كيفية ربط المدى المقاس بظروف المنتج والمواد والعفن والمنفعة الدقيقة. استخدمقائمة التحقق من بدء التشغيللإقامة دولة مستقرة قبل التوقيت، ودليل التحولللحفاظ على خسارة الإعداد منفصلة عن الإنتاج الثابت.
09/ حدودأوقف النسخة التجريبية عندما تفقد العملية السيطرة
قم بالإيقاف واستعادة الحالة المعتمدة إذا كان الحارس أو التعشيق أو التوقف في حالات الطوارئ أو التحكم في الطاقة الخطرة لا يعمل على النحو المنشود. توقف عند حدوث حركة غير متوقعة للماكينة، أو خطر الاصطدام، أو السلوك الهيدروليكي أو الهوائي غير المعتاد، أو مكونات الضغط التالفة، أو ارتفاع درجة حرارة الكهرباء، أو التسريبات، أو الخلاف بين التعليقات المعروضة والوضع المادي. لا يسمح العمل في وقت الدورة أبدًا بالتشغيل حول الخطأ.
يمكن للأدلة الجزئية أيضًا أن توقف المحاكمة. انتبه إلى الباريسون الذي لم يعد يصل إلى الموضع الصحيح، أو إغلاق القالب غير الكامل، أو الوميض المرتفع، أو الوزن غير المستقر، أو الجدران الرقيقة الحرجة، أو الانفجارات، أو التفاصيل غير المكتملة، أو الالتصاق، أو تلف القطع، أو التواء، أو الرقبة البيضاوية، أو قيعان الروك، أو الانكماش أو فشل الاختبار الوظيفي. يربط دليل عملية فورموزا العديد من هذه الأعراض بالحرارة الزائدة أو التبريد غير الكافي أو الدورة القصيرة أو حالة قناة التبريد. استخدم الأعراض لإعادة فتح التشخيص الصحيح بدلاً من إضافة وقت تبريد واسع دون العثور على السبب.
يتم التصعيد عندما يتطلب القيد تغيير قناة القالب، أو تعديل القالب أو دبوس النفخ، أو تغيير برنامج التحكم، أو تغيير التعشيق، أو عمل نظام الضغط أو التشغيل خارج الراتنج المؤهل ونافذة الماكينة. استخدمدليل الصيانة الوقائيةلنتائج المعدات المتكررة. قد تؤدي الآلية البالية إلى بطء الدورة، لكن الأمر الأسرع لن يصلحها.
قم بإنهاء المشروع بخط أساس تم إصداره. قم بتحديث الوصفة فقط من خلال عملية موافقة المصنع، وأرفق سجل العينة والقياس، وحدد المنتج والعفن والراتنج وتكوين الآلة الذي تغطيه النتيجة. احتفظ بالتجارب المرفوضة في سجل التغيير. عندما يتمكن التحول التالي من إعادة إنتاج الدورة المقبولة وشرح حدودها، يكون التحسين جاهزًا للإنتاج العادي.
10/ الإجاباتالأسئلة المتداولة حول وقت دورة النفخ
ما الذي يحدد وقت دورة صب ضربة البثق؟
يتم تحديد وقت الدورة من خلال أبطأ مسار مطلوب من خلال تحضير الباريسون أو الطلقة، وحركة القالب، والتضخم، والتبريد، والعادم، والفتح، والإخراج، والتعامل مع المصب. تؤثر هندسة المنتج، وتوزيع الجدار، وسلوك الراتينج، وتبريد القالب، وهندسة الماكينة، ومعايير الأجزاء المقبولة، على هذا المسار. قم بقياس التسلسل الفعلي وإشارات التغذية الراجعة قبل تحديد المؤقت المسؤول.
هل التبريد دائمًا هو الجزء الأطول من دورة النفخ؟
يحتل التبريد معظم دورة القولبة في العديد من تطبيقات البولي أوليفينات، وفقًا لدليل نفخ النفخ الخاص بـ LyondellBasell، ولكنه ليس القيد النشط تلقائيًا في كل سطر. قد يحكم تسليم باريسون أو تعبئة المجمع أو نقل القالب أو إزالة الروبوت أو التشذيب أو الاختبار البداية التالية. يوضح الجدول الزمني ما إذا كان تقليل التبريد سيؤدي إلى تغيير الدورة الكاملة أو إخراج الجزء الأكثر سخونة فقط.
كيف يمكن تقليل وقت التبريد دون التسبب في الاعوجاج؟
تحقق أولاً من ظروف إمداد وإرجاع سائل التبريد، وتوازن الدائرة، ونظافة القناة، ونمط درجة حرارة القالب، والموقع الساخن من الجزء. مقارنة توزيع الجدار بالرسم والعملية المعتمدة. تغيير حالة واحدة موثقة، والسماح للعملية بالاستقرار، والتحقق من الأبعاد والشكل بعد الفاصل الزمني المطلوب بعد الطرد. إذا بقيت نفس المنطقة الساخنة المحلية، فقد يحتاج توزيع القالب أو الجدار إلى مراجعة هندسية.
هل تزيد الدورة الأقصر دائمًا من إنتاج النفخ؟
لا. يزداد الإخراج فقط عندما تكون الدورة المتغيرة هي قيد الخط ويتم قبول الأجزاء الإضافية. يمكن أن يؤدي حدث الآلة الأسرع إلى إنشاء أجزاء أكثر سخونة، أو المزيد من الرفض، أو انحشار الروبوتات، أو تقليل الأضرار، أو تراكم الاختبارات. قارن الأجزاء المقبولة لكل ساعة تمت ملاحظتها في ظل ظروف المنتج والمواد والعفن والمرافق والجودة المتطابقة. احتفظ بحركة الدورة الجافة والإنتاج النظري والإنتاج المقبول كأرقام منفصلة.
كيف تؤثر برمجة باريسون على وقت الدورة؟
تتغير برمجة باريسون حيث توجد المادة على طول المنتج. قد تتطلب المناطق الثقيلة غير الضرورية مزيدًا من التبريد، بينما يمكن أن تفشل المناطق الرقيقة جدًا في اختبارات المنتج. في الأجهزة المستمرة، يمكن أيضًا مزامنة ملف تعريف الجدار مع وقت الدورة، لذلك قد يؤدي تغيير التوقيت إلى تغيير موضع ملف التعريف. تحقق من مواقع الجدار ووزن الجزء ومحاذاة الملف الشخصي بعد تغيير الدورة بدلاً من افتراض أن المنحنى المحفوظ يظل صحيحًا.
ما هي البيانات التي ينبغي إرسالها إلى Kinggle لمشكلة وقت الدورة؟
أرسل نموذج الماكينة وإصدار وحدة التحكم، ورسم المنتج، ومعرفات القالب والأدوات، ودرجة الراتنج والدفعة، ومراجعة الوصفة، وفيديو الدورة الملتقطة من موقع آمن، والجدول الزمني للحدث، وتاريخ الإنذار، ووزن الجزء وخريطة الجدار، والأبعاد الحرجة، وصور العيوب، وملاحظات الهواء الداخل ومياه التبريد، وأسباب توقف المصب، والمخرجات المقبولة خلال فترة محددة. يساعد هذا الدليل على فصل أسباب التبريد والأدوات وأدوات التحكم والمرافق والمواد وتوازن الخطوط.

ناقش المنتج والدورة كنظام واحد
أرسل رسم الجزء الفعلي والراتنج والعفن وتكوين الماكينة والجدول الزمني للدورة الحالية وملاحظات المرافق ونتائج الجودة المُقاسة. يمكن لـ Kinggle مراجعة الأدلة حول الماكينة والأدوات وعناصر التحكم وهدف الإنتاج.
أرسل بيانات الإنتاج الخاصة بكالمصادر المستخدمة لهذا الدليل
تدعم الأدلة التي تستضيفها Kinggle بيانات حول عناصر التحكم الموثقة وتسلسل الآلة. تدعم أدلة منتج البوليمر علاقات التبريد والعيوب. يتم تضمين مصادر إدارة السلامة والصحة المهنية لحدود السلامة في الولايات المتحدة. لا يوفر أي من هذه المصادر هدف دورة عالمية لكل منتج أو آلة.
- دليل تشغيل آلة النفخ الأوتوماتيكية المستضافة من Kinggle، تم الوصول إليه في 8 سبتمبر 2026.
- دليل جهاز التحكم في سمك الجدار Moog DigiPack III Parison، MRJ06301، باستضافة Kinggle، تم الوصول إليه في 8 سبتمبر 2026.
- ليونديل باسيل، دليل لنفخ البولي أوليفين، تم الوصول إليه في 8 سبتمبر 2026.
- دليل عملية نفخ وقذف البولي إيثيلين للبلاستيك فورموزا، تم الوصول إليه في 8 سبتمبر 2026.
- إدارة السلامة والصحة المهنية 29 CFR 1910.147، التحكم في الطاقة الخطرة، تم الوصول إليه في 8 سبتمبر 2026.
- إدارة السلامة والصحة المهنية 29 CFR 1910.212، المتطلبات العامة لجميع الآلات، تم الوصول إليه في 8 سبتمبر 2026.