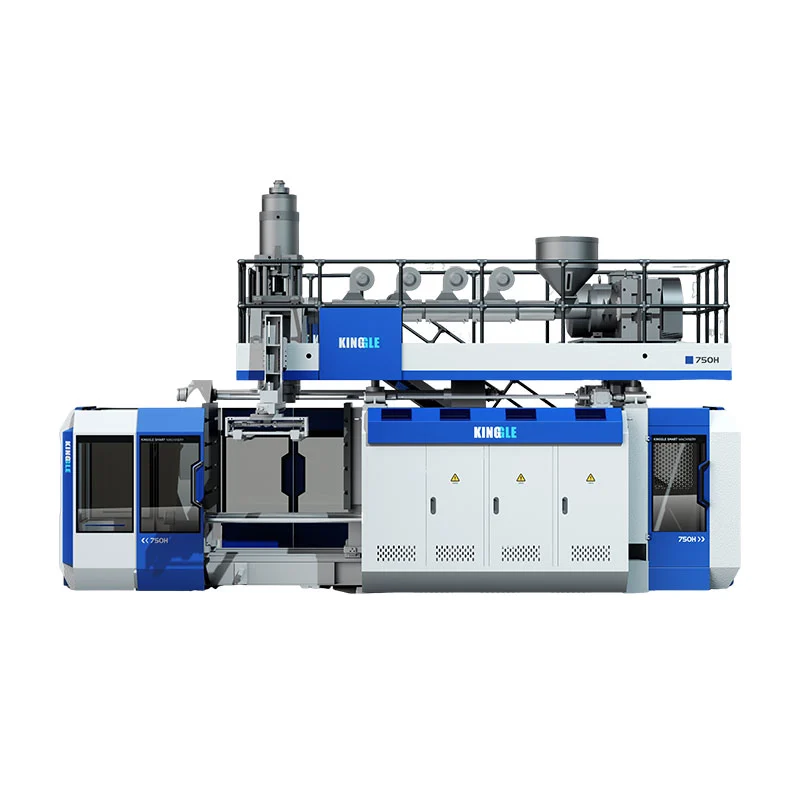
غالبًا ما ينتمي الرأسان والباريسان والتجويفان إلى نفس مفهوم الإنتاج - ولكنها ليست مصطلحات قابلة للتبديل. يبدأ التخطيط الصحيح بالزجاجة، ودرجة المخرج، ومساحة القالب، والطلب الإجمالي على الذوبان، وليس عدد الرأس المستهدف.

قد يحصل المشتري الذي يطلب "آلة نفخ الزجاجات بأربعة تجاويف" على رأس قالب بأربعة منافذ، وقالب بأربعة تجاويف ومحطة قوالب واحدة أو اثنتين. قد يكون مشتري آخر يطلب "آلة نفخ ذات رأس مزدوج" يشير فقط إلى اثنين من الباريسونات. ما لم يذكر الاقتباس كل عنصر، يمكن للطرفين مناقشة نفس العدد أثناء تخيل معدات مختلفة.
يفصل هذا الدليل هذه المصطلحات، ويستخدم مواصفات Kinggle 2L و5L و15L الحالية لإظهار حدود الأبعاد وراء اختيار الرأس، ويوفر طريقة توازن الكتلة لمقارنة مفاهيم الرأس الواحد والثنائي والثلاثي والرباعي دون اختراع مخرجات الإنتاج.
أولاً، قم بتسمية الأعداد الأربعة المختلفة
الكلمةرأسيتم استخدامه بشكل فضفاض في السوق. يقوم رأس قالب التشكيل بالنفخ بالبثق بتوزيع الذوبان وتشكيل الباريسون الأنبوبي. يحتوي رأس القالب متعدد الأجنحة على عدة منافذ. ثم ينغلق القالب حول تلك الباريسونات، ويشكل كل تجويف قالب جزءًا. المحطة هي موضع القالب والمشبك الكامل الذي يستقبلهم. الطبقة عبارة عن طبقة مادية تم إنشاؤها بواسطة نظام البثق ورأس القالب.
| عدد | المعنى الجسدي | مثال لسؤال المشتري | لا تفترض |
|---|---|---|---|
| منافذ يموت الرأس | الفتحات التي تخرج منها السجون في حدث صب واحد | هل الاقتراح فردي أم مزدوج أم ثلاثي أم رباعي؟ | أن عدد المنافذ يضمن نفس العدد من الزجاجات المقبولة |
| الباريسيون | أطوال الذوبان الأنبوبي التي يلتقطها القالب | كيف سيتم موازنة الوزن والتوقيت بين الباريسيات؟ | إن المنافذ المتباعدة بشكل متساوٍ توفر دائمًا مساكن متساوية |
| تجاويف العفن | أشكال الأجزاء المشكلة في قالب واحد متقاربة | هل يتكون القالب من جزء واحد أو جزأين أو أربعة أجزاء لكل حدث؟ | يصف عدد التجويف هذا عدد محطات القالب |
| محطات | أكمل مواضع القالب والمشبك التي تستخدمها الآلة | هل الآلة محطة واحدة أم محطة مزدوجة؟ | أن المحطة الثانية هي رأس القالب الثاني |
| طبقات | طبقات المواد عبر هيكل الجدار | هل الجزء أحادي الطبقة أم متعدد الطبقات؟ | هذه "الطبقة المزدوجة" تعني رأس مزدوج أو تجويف مزدوج |
أدبيات المعدات المستقلة تجعل نفس التمييز. الورقة بيانات مكوك البثق المستمر R&Bيسرد تكوينات المشبك ذات محطة واحدة أو محطتين بشكل منفصل عن تكوينات رأس القالب مع منافذ متعددة. يعد هذا الفصل مفيدًا في أي طلب عرض أسعار: حدد المحطات ومنافذ القالب وتجويف القالب والطبقات على خطوط مختلفة.
ما الذي يتغير عندما يكتسب رأس القالب منافذ؟
تقوم آلة التشكيل بالنفخ متعددة الرؤوس أو القوالب المتعددة أو متعددة الأعمدة بإنشاء عدة أعمدة بالتوازي. إذا تم تصميم القالب والعملية لالتقاط كل باريسون وتشكيل زجاجة واحدة، فيمكن زيادة الأجزاء لكل حدث قولبة. الربح مشروط. يحتاج كل منفذ إلى مساحة، وتدفق الذوبان، والتحكم في درجة الحرارة، وموضع التجويف المقابل.
هذا المخطط تصوري، وليس رسمًا لأدوات Kinggle. تعتمد أقطار المخرج الحقيقية، والملعب، وقنوات التدفق، وتصميم التجويف على الزجاجة والماكينة. ولذلك فإن "رأسين" و"ثلاثة رؤوس" و"أربعة رؤوس" هي أوصاف أولية وليست مواصفات كاملة.
المزيد من الرؤوس تقسم عرض القالب المتاح
يمكن لباريسون كبير واحد استخدام المزيد من عرض القالب المتوفر بالماكينة. عندما تتشارك عدة منافذ في تلك المساحة، يجب أن يكون عرض الزجاجة ومسافة التجويف وموضع الرقبة وجيب الفلاش ووصلات التبريد متوافقة جنبًا إلى جنب. يحتاج القالب أيضًا إلى ما يكفي من الفولاذ بين التجاويف ومساحة كافية للتشذيب وإزالة الأجزاء.
المزيد من الرؤوس تزيد من إجمالي الذوبان المطلوب لكل حدث
إذا كان وزن البارسون الإجمالي 0.10 كجم، فإن أربعة بارسونات مكافئة تتطلب 0.40 كجم لكل حدث قولبة قبل مراعاة أي اختلاف في أوزانها الفعلية. المثال يشرح العملية الحسابية فقط؛ إنها ليست مواصفات زجاجة Kinggle. يؤدي تقصير الفاصل الزمني بين الأحداث إلى زيادة الطلب على ذوبان الساعة.
المزيد من الرؤوس تخلق المزيد من المواضع للتحكم
أربع زجاجات مرئية بعد فتح القالب لا تثبت وجود أربع عمليات متكافئة. يمكن أن يكون أحد المنافذ أكثر دفئًا، أو يمكن أن يتدلى باريسون بشكل مختلف، أو يمكن أن يبرد التجويف بشكل أبطأ، أو يمكن أن يترك موضع تشذيب واحد وميضًا إضافيًا. لذلك يجب حساب مخرجات التجاويف المتعددة وفحصها حسب الموقع، وليس فقط كمجموع إجمالي.
المقارنة الأصلية: حدود رأس Kinggle المنشورة بواسطة منصة الماكينة
تصف صفحات القولبة بالنفخ بالبثق المستمر الحالية من Kinggle تكوينات اختيارية لرأسين وثلاثة وأربعة رؤوس في عدة نماذج. تنشر جداول المواصفات الأبعاد الدقيقة للمراجع أحادية الرأس ومزدوجة الرأس. إنهم لا ينشرون عرضًا ثلاثيًا أو رباعيًا لهذه الصفحات، لذا تتطلب هذه التخطيطات هندسة المشروع بدلاً من الاستقراء.
| نموذج كينغجل | محطة | القدرة القصوى للمنتج | الحد الأقصى لحجم القالب (العرض × الارتفاع) | قدرة ذوبان HDPE | الحد الأقصى لقطر دبوس القالب ذو الرأس الواحد | نشرت مسافة مركزية مزدوجة الرأس | الحد الأقصى لقطر دبوس القالب مزدوج الرأس |
|---|---|---|---|---|---|---|---|
| KGB2L | أعزب | 2 لتر | 360 × 380 ملم | 30 كجم/ساعة | 90 ملم | 130 ملم | 60 ملم |
| KGB2D | مزدوج | 2 لتر | 360 × 380 ملم | 55 كجم/ساعة | 90 ملم | 130 ملم | 60 ملم |
| KGB5L | أعزب | 5 لتر | 410 × 450 ملم | 55 كجم/ساعة | 150 ملم | 150-180 ملم | 80 ملم |
| KGB5D | مزدوج | 5 لتر | 410 × 450 ملم | 80 كجم/ساعة | 150 ملم | 150-180 ملم | 80 ملم |
| KGB15L | أعزب | 15 ل | 580 × 500 ملم | 100 كجم/ساعة | 220 ملم | 240-280 ملم | 150 ملم |
| KGB15D | مزدوج | 15 ل | 580 × 550 ملم | 120 كجم/ساعة | 220 ملم | 240-280 ملم | 150 ملم |
تصف صفحات Kinggle بحجم 2 لتر أيضًا التطبيقات من 50 مل إلى 2 لتر. ويحدد هذا النطاق عائلة المنتج؛ وهذا لا يعني أن كل حاوية في النطاق تناسب كل عدد من الأشخاص. قد تتطلب الزجاجة العريضة سعة 2 لتر منفذًا واحدًا، في حين أن العديد من الزجاجات الضيقة يمكن أن تناسب مفهوم التجاويف المتعددة. الحد الأقصى للحجم وحده لا يمكنه تحديد التخطيط.


ما تكشفه بيانات Kinggle حول اختيار الرأس
1. يعد عدد المحطات وهندسة الرأس اختيارين مستقلين
ضمن زوج 2L، ينشر كل من طرازي المحطة الفردية والمزدوجة نفس حد الرأس الفردي 90 مم، ومسافة مركزية مزدوجة الرأس 130 مم، وحد دبوس القالب مزدوج الرأس 60 مم. يتبع أزواج 5L و15L نفس النمط داخل منصاتهم الخاصة. وتغير المحطة الثانية كيفية تناوب القوالب؛ لا يقوم تلقائيًا بتغيير عدد المخرج أو درجة المخرج.
2. التصميم ذو الرأس المزدوج لديه قطر أقل متاح لكل منفذ
تنشر كل منصة حدًا أقصى لقطر دبوس القالب أصغر للمرجع مزدوج الرأس مقارنةً بالمرجع أحادي الرأس: 60 مقابل 90 ملم عند 2 لتر، و80 مقابل 150 ملم عند 5 لتر، و150 مقابل 220 ملم عند 15 لترًا. لا يتنبأ هذا بقطر الزجاجة النهائي، ولكنه يوضح لماذا لا يعد "إضافة رأس آخر" مجرد إعداد للإخراج. تتغير هندسة القالب والباريسون والزجاجة معًا.
3. تقوم المنصات الأكبر حجمًا بنشر مراجع أوسع لتباعد المنافذ والقوالب
ينمو الحد الأقصى المرجعي للقالب من 360 × 380 ملم على الزوج 2 لتر إلى 410 × 450 ملم على الزوج 5 لتر وما يصل إلى 580 ملم عرضًا على الزوج 15 لترًا. تنمو المسافة المركزية ذات الرأس المزدوج المنشورة من 130 ملم إلى 150-180 ملم ثم 240-280 ملم. تربط هذه الأرقام اختيار المنصة بالمسافة بين الزجاجات، وليس فقط باللترات الاسمية.
4. نماذج المحطات المزدوجة المقترنة تنشر قدرة ذوبان أكبر
تنشر أمثلة المحطات المزدوجة قدرة صهر HDPE أعلى من شركائها في المحطة الفردية: 55 مقابل 30 كجم/ساعة عند 2 لتر، و80 مقابل 55 كجم/ساعة عند 5 لتر، و120 مقابل 100 كجم/ساعة عند 15 لتر. الاختلافات ليس لها نسبة واحدة ولا تثبت مضاعف الناتج. إنها توضح سبب انتماء نظام البثق إلى نفس حساب المحطات والرؤوس.
5. تحتاج المطالبات ذات الثلاثة والأربعة رؤوس إلى رسم خاص بالمنتج
تسمح أوصاف المنتج بتكوينات مرنة متعددة الرؤوس 2/3/4، لكن جداولها لا تنص على مسافة مركزية عالمية ثلاثية أو رباعية الرؤوس. إن اختراع تلك الأبعاد من الصف المزدوج الرأس من شأنه أن يتجاهل عرض الزجاجة، وفولاذ القالب، ودرجة الميل، وموقع الرقبة، والوصول إلى الخدمة. المستند التالي الصحيح هو تخطيط مقترح للرأس والعفن استنادًا إلى الرسم الجزئي للمشتري.
حدد عدد الرؤوس من الزجاجة، وليس من المضاعف المطلوب
يصبح عرض أسعار المصنع أكثر موثوقية عندما يقدم المشتري للمورد تعريفًا كاملاً للمنتج. ابدأ بأكبر وأثقل SKU المخصص لعائلة الأدوات المقترحة. ثم تحقق مما إذا كان يمكن للمنتجات الأصغر مشاركة نفس الجهاز دون فرض تنازلات غير عملية.
عرض الزجاجة والمسافة المركزية
يتم قياس المسافة المركزية بين الخطوط المركزية للمخرج المجاورة. يجب أن يتطابق مع ترتيب التجويف بشكل وثيق بما يكفي حتى يتمكن كل باريسون من الدخول إلى موضع القالب الصحيح. عرض جسم الزجاجة هو جزء واحد فقط من المتطلبات. تشطيب الرقبة، والمقبض، وجيب الفلاش، ومنطقة الضغط وجدار القالب بين التجاويف تستهلك أيضًا مساحة.
الوزن الجزئي وكتلة الباريسون الإجمالية
وزن الزجاجة النهائي ليس هو الكتلة التي يجب أن يوفرها الطارد لكل حدث. يتضمن إجمالي الباريسون المادة التي تم التقاطها للزجاجة بالإضافة إلى الفلاش العلوي والسفلي وأي مادة أخرى مشذبة. اضرب الكتلة الإجمالية لموضع واحد بجميع المواضع النشطة، ثم قارن الإجمالي مع نظام البثق بمعدل الحدث المخطط له.
التبريد والإزالة
المزيد من التجاويف يمكن أن تخلق المزيد من الحرارة لإزالتها في كل قالب مغلق. يمكن أن تؤدي مسارات المياه غير المتكافئة إلى جعل أحد التجويف في وضع بطيء. بعد فتح القالب، يجب على الخلية فصل وتشذيب واختبار ونقل كل جزء دون تصادم أو تراكم مفرط. يمكن لآلة التشكيل أن تكمل حركتها في حين أن المعدات النهائية هي بالفعل عنق الزجاجة في الإنتاج.
استراتيجية SKU
يمكن للقالب عالي التجويف أن يناسب عائلة الزجاجات الضيقة والمستقرة. قد يكون الأمر أقل جاذبية عندما تكون الطلبات قصيرة، أو تتغير التصميمات كثيرًا، أو عندما لا تتمكن نسبة كبيرة من وحدات SKU من استخدام نفس العرض. قارن الطلب السنوي على الأجزاء الجيدة ووقت التغيير حسب SKU. لا تقم بقياس حجم كل قالب حول ذروة موسمية واحدة ما لم يتمكن باقي المصنع من استخدام هذه السعة.
حساب الناتج واقعي مع الأحداث والأجزاء والتوازن الشامل
إن الدورة الجافة للكتالوج وعدد الأشخاص غير كافيين للتنبؤ بالزجاجات القابلة للبيع. استخدم حسابين متصلين: أحدهما للأجزاء المقبولة والآخر للطلب الإجمالي على الذوبان.
الأجزاء الجيدة في الساعة = أحداث التشكيل المستقرة في الساعة × الأجزاء المشكلة لكل حدث × الكسر المقبول
إجمالي الطلب على الذوبان (كجم/ساعة) = أحداث القولبة المستقرة في الساعة × إجمالي كتلة البارسون لكل حدث (كجم)
يجب أن يأتي الجزء المقبول من تعريف الجودة الخاص بالمشتري ومن تجربة متفق عليها أو افتراض تخطيط صادق. إجمالي كتلة الباريسون الإجمالية هو مجموع جميع الباريسونات المستخدمة في حدث واحد. إذا لم تقدم أربعة منافذ كتلة متماثلة، سجل المواضع الأربعة بشكل منفصل قبل إضافتها.
مثال افتراضي شفاف
افترض أن التصميم المقترح المكون من أربعة منافذ يشكل أربع زجاجات لكل حدث. خلال تجربة مستقرة - وليست دورة جافة - تكمل الخلية 300 حدث صب في الساعة. إذا كان الكسر المقبول المتفق عليه هو 0.97، فإن الناتج الجيد المحسوب هو 300 × 4 × 0.97 = 1,164 زجاجة في الساعة. إذا كان إجمالي كتلة البارسون لكل حدث هو 0.44 كجم، فإن إجمالي طلب الذوبان هو 300 × 0.44 = 132 كجم/ساعة.
هذه الأرقام هي مثال تعليمي فقط وليست نتيجة نموذج Kinggle. وهي توضح سبب عدم مناسبة الآلة ذات الرؤوس الأربعة تلقائيًا: سيحتاج جهاز البثق المقترح إلى قدرة تم التحقق منها للمواد والظروف، في حين أن التبريد وجميع الخطوات النهائية ستحتاج إلى الحفاظ على معدل الحدث وجودته. استبدال بيانات المشروع المقاسة قبل اتخاذ قرار الشراء.
كينغجلدليل آلة النفخ المستمريشرح كيفية الجمع بين عدد المحطات وتجويفات رأس القالب ووقت الدورة. لتخطيط المصنع، تحقق أيضًا من ظروف الكهرباء والهواء المضغوط والتبريد باستخدامدليل فائدة آلة النفخ.
تشغيل المصنع: تأهيل كل منفذ وتجويف كمنصب
يمكن للمتوسط المشترك أن يخفي مركزًا ضعيفًا. إذا اجتازت ثلاث زجاجات فحص الوزن وواحدة خفيفة، فقد يبدو متوسطها مقبولًا على الرغم من أن تجويفًا واحدًا غير مستقر. أثناء قبول المصنع وبدء التشغيل، قم بتسمية كل منفذ وموضع تجويف واحتفظ بهذه الهوية من خلال التشذيب والفحص.
إنشاء خط الأساس لكل موقف على حدة
- حدد الآلة ورأس القالب والعفن ومجموعة الراتنج والوصفة وظروف المنفعة.
- اجمع الأجزاء بالتسلسل من كل موضع منفذ/تجويف.
- قم بتسجيل إجمالي كتلة الباريسون حيثما تسمح طريقة المحاكمة الآمنة المتفق عليها بذلك.
- قم بقياس الوزن النهائي ونفس مواقع الجدار المهمة لكل موضع.
- فحص القرص، والانتهاء من الرقبة، والفلاش، والأبعاد، والمظهر، وأداء التسرب.
- تسجيل الفاصل الزمني للحدث، والرفض، والإنذارات، والتدخل اليدوي، وتوقف المصب.
- كرر ذلك بعد استعادة الظروف المستقرة بعد أي تعديل معتمد.
تغيير عامل واحد تسيطر عليه في وقت واحد
إذا اختلف أحد الباريسونات، قرر أولاً ما إذا كان النمط يتبع مخرج القالب أو التجويف أو دائرة التبريد أو موضع المصب. يعد السجل المنسق أكثر فائدة من ضبط عدة قيم لـ HMI مرة واحدة. كينغجلإعدادات HMI ودليل التنبيهتوصي بتسجيل الأدلة قبل تغيير الوصفة.
التحقق من توزيع الجدار، وليس الوزن الإجمالي فقط
يمكن أن يكون وزن الزجاجتين متساويًا ولكنهما يوزعان المواد بشكل مختلف. قارن بين مواقع الكتف والجسم والمقبض والقاعدة والمواقع المحددة حيثما كان ذلك مناسبًا للجزء. إذا كان المشروع يستخدم التحكم المبرمج في الجدار، فإندليل البرمجة باريسونيوفر طريقة منظمة لربط نقاط البرنامج بالمناطق المقاسة.
تحويل النسخة التجريبية المقبولة إلى مرجع صيانة
احتفظ ببيانات الموقع المعتمدة وظروف درجة الحرارة وحالة التنظيف وظروف المياه وهوية الأدوات. عندما ينحرف موضع واحد لاحقًا، يمكن للصيانة مقارنته بخط الأساس الأصلي. القائمة مرجعية للصيانة الوقائيةيمكن أن تحمل هذه الملاحظات في عمليات التفتيش الروتينية.
المجموعات المشتركة – وما الذي يتركه كل وصف مفتوحًا
| وصف قصير | ماذا يعني على الأرجح | ما الذي لا يزال يتعين على طلب عرض الأسعار تأكيده |
|---|---|---|
| آلة ذات رأسين وتجويفين | يقوم اثنان من الباريسونات بتغذية تجاويف العفن لكل حدث صب | عدد المحطات، درجة المخرج، حجم القالب، وزن الجزء، سعة البثق ونطاق المصب |
| ماكينة نفخ الزجاجات بأربعة رؤوس | تشكل أربعة منافذ للموت أربعة قصور متوازية | ما إذا كان القالب يحتوي على أربعة تجاويف متقابلة، والخطوة الدقيقة وما إذا كانت جميع وحدات SKU مناسبة أم لا |
| محطة مزدوجة، آلة مزدوجة الرأس | تتناوب محطتا قوالب حول نظام قالب ثنائي المخرج | عدد مجموعات القوالب وتسلسل الأحداث وطلب الذوبان وطريقة الإزالة وشروط التجربة المضمونة |
| آلة نفخ القوالب ذات الأربعة تجاويف | قالب واحد مغلق يمكن أن يشكل أربعة أجزاء | ترتيب مخرج القالب، عدد المحطات، توازن التجويف، التبريد والإخراج المقبول |
| آلة ذات طبقة مزدوجة ورأس مزدوج | قد يقوم النظام متعدد الطبقات بتغذية منفذين | عدد الطارد، هيكل المادة، نسب الطبقات، مسار الخردة، المنافذ، التجاويف والمحطات |
يمكن أن تظهر كل من "آلة صنع الزجاجات البلاستيكية"، و"آلة نفخ الزجاجات HDPE"، و"آلة بثق الزجاجات"، و"آلة نفخ القوالب المتعددة القوالب"، و"آلة نفخ الزجاجات المتعددة الباريسون" في عمليات البحث عن المعدات ذات الصلة. يجب أن تظل المواصفات الكاملة تقنيًا مفهومة حتى عند تغيير أسماء التسويق تلك.
قائمة مراجعة RFQ لمشروع قولبة النفخ متعدد الرؤوس
إرسال نفس المنتج ومدخلات المصنع إلى كل مورد. اطلب من كل عرض أسعار الرد بنفس الترتيب، مع فصل مراجع الكتالوج عن ضمانات المشروع.
| مجموعة طلب عرض الأسعار | المعلومات التي يجب تقديمها | الرد المطلوب من المورد |
|---|---|---|
| منتج | رسم أو عينات ثنائية/ثلاثية الأبعاد، والسعة، والأبعاد القصوى، والرقبة، والمقبض، وخط الفراق، وهندسة القطع | منصة الماكينة المتوافقة والتوجيه وتخطيط التجويف وأي مخاوف تتعلق بالتصميم |
| مادة | درجة الراتنج الدقيقة واللون/الإضافات وخطة إعادة الطحن أو PCR وبيانات المورد | نطاق اللولب/البثق المقترح وافتراضات المعالجة ومتطلبات المواد التجريبية |
| الكتلة والجودة | الوزن النهائي، إجمالي الباريسون/الفلاش المقدر، الجدران الحرجة، الأبعاد والاختبارات الوظيفية | طريقة التجربة، أخذ العينات حسب الموقع وتعريف القبول |
| الإخراج | مطلوب أجزاء جيدة في الساعة، وحجم التحول/السنة، ومزيج SKU وتكرار التغيير | الأحداث في الساعة، والأجزاء لكل حدث، والكسر المقبول المفترض وحساب الذوبان الإجمالي |
| الأدوات | القوالب الموجودة أو مفهوم التجويف المفضل | عدد المنافذ، المسافة المركزية، نطاق القالب، حجم القالب، درجة التجويف، مجموعات القوالب وتصميم التبريد |
| آلة | مستوى الأتمتة المفضل وقيود المصنع | عدد المحطات، المشبك، الطارد، أدوات التحكم، الإخراج والخيارات المضمنة |
| مصنع | معيار الطاقة، وظروف الهواء/الماء، والحدود المحيطة، والأرضية، والارتفاع، ومسار الرفع | ورقة مرافق المشروع، والترتيب العام، ومتطلبات الأساس/التحميل وتخليص الخدمة |
| المصب | خطة التشذيب واختبار التسرب والنقل ووضع العلامات والتعبئة ومعالجة الخردة | السعة وحدود الواجهة لكل مرحلة مضمنة ومقدمة من قبل المشتري |
لا تقبل خط الإخراج دون شروط الاختبار الخاصة به
تحدد وثيقة القبول المفيدة رسم الزجاجة، ودرجة المادة، والوزن النهائي والإجمالي، والمنافذ والتجاويف النشطة، وظروف تبريد القالب، ونافذة التشغيل المستقرة، واختبارات الجودة، وخطة أخذ العينات، والمعدات النهائية المضمنة. يسجل الأجزاء المقبولة حسب الموضع. بدون هذه الشروط، يمكن أن تصف عبارة "pcs/h" حركة الماكينة أو الأجزاء المشكلة قبل الفحص أو الزجاجات المعبأة بشكل جيد - ثلاث نتائج مختلفة.
اسأل عن التخطيط قبل تجميد أمر الشراء
يجب أن يُظهر الرسم النهائي الخطوط المركزية لمخرج القالب مقابل تجاويف القالب، وحدود القالب والصوانى، ودبابيس النفخ، وطريقة التشذيب أو إزالة الوميض، ومسار الإخراج، وخلوص الخدمة. بالنسبة لطلب Kinggle ثلاثي أو رباعي الرؤوس، هذا الرسم هو المكان الذي يتم فيه تأكيد العرض التقديمي الخاص بالمشروع؛ لا ينبغي استنتاجه من الجدول المزدوج الرأس المنشور.
الأسئلة المتداولة
ما هي آلة التشكيل بالنفخ متعددة الرؤوس؟
تستخدم آلة التشكيل بالنفخ متعددة الرؤوس ترتيبًا لرأس القالب مع عدة منافذ لتشكيل عدة مساكن في حدث قولبة واحد. يجب أن يتطابق عدد المخرج والمسافة المركزية وحجم القالب مع تصميم الزجاجة وتجويف القالب.
هل الآلة ذات الرأس المزدوج هي نفسها الآلة ذات التجويفين؟
لا، فالرأس المزدوج يصف منفذين أو سجون؛ يصف التجويفان شكلين من جزأين في القالب. يتم تصميمها عادةً كتخطيط متطابق مكون من جزأين، ولكن يجب أن يحدد عرض الأسعار كليهما بشكل منفصل.
هل تنتج آلة نفخ الزجاجات ذات الأربعة رؤوس زجاجات أكثر بأربعة أضعاف؟
ليس تلقائيا. يمكن أن تشكل المزيد من الأجزاء لكل حدث صب، ولكن الإنتاج الجيد الفعلي يعتمد على معدل الحدث المستقر، وإجمالي الطلب الإجمالي على الذوبان، وتوازن المخرج والتجويف، والتبريد، والتشذيب، والاختبار والجودة المقبولة.
كيف يتم تحديد المسافة المركزية لرأس القالب؟
يتم تحديد المسافة المركزية من درجة التجويف المقترحة وتخطيط المنتج. عرض الزجاجة، وموضع الرقبة، وجيوب الفلاش، والصلب القالب، والتبريد، ودبابيس النفخ، ومساحة التشذيب والإزالة، كلها تؤثر على البعد النهائي.
هل يمكن لآلة واحدة التبديل بين الإنتاج الفردي والمتعدد الرؤوس؟
قد يكون من الممكن وجود ترتيب مختلف لرأس القالب أو الأدوات على منصة مصممة هندسيًا بشكل مناسب، ولكن لا ينبغي افتراض ذلك. تأكد من الملاءمة الميكانيكية ونطاق البثق وأدوات التحكم وأعمال التغيير وتوافق القالب ومتطلبات التشغيل مع المورد.
ما الذي يحد من عدد التجاويف في عملية البثق بالنفخ؟
تشمل الحدود أبعاد المنتج، ومساحة القالب والصوانى المتاحة، ومسافة المخرج، وهندسة القالب والباريسون، ومتطلبات المشبك، وسعة البثق، وتوازن التبريد، وإزالة الأجزاء، والقدرة النهائية.
ما هي البيانات التي يجب أن أرسلها للحصول على عرض أسعار لآلة متعددة التجاويف؟
أرسل رسم الأجزاء أو العينات، ودرجة المواد، والوزن النهائي والإجمالي، والجدران والاختبارات الحرجة، والمخرجات الجيدة المطلوبة، وخطة SKU، ومرافق المصنع، وحدود التخطيط ومتطلبات المصب.