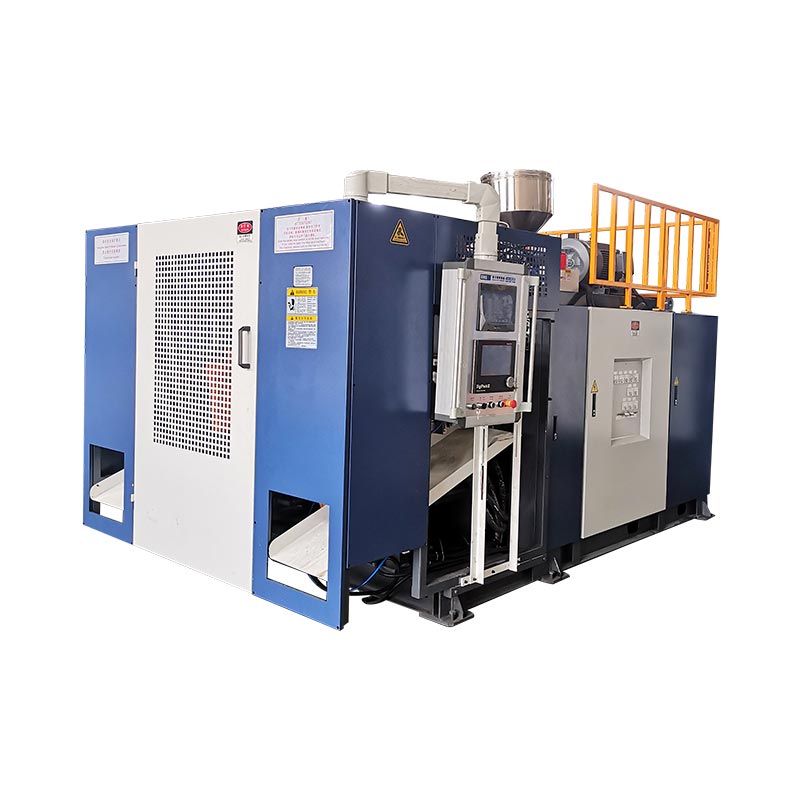
احسب معدل إنتاج آلة نفخ القوالب عن طريق قسمة 3600 على الفاصل الزمني بين أحداث الإخراج بالثواني، ثم الضرب في الأجزاء المنتجة في كل حدث. لتقدير الأجزاء الجيدة لكل نوبة عمل، قم بتطبيق إنتاجية الجودة المُقاسة وساعات التشغيل الفعلية، وتأكد من أن معدات البثق والتجهيزات النهائية يمكن أن تدعم النتيجة. لا تحدد مواصفات الدورة الجافة وحدها مخرجات الزجاجة النهائية.
يرتكز قرار السعة على الأجزاء المقبولة عبر فترة الإنتاج المخطط لها، وليس على أسرع دورة على ورقة المواصفات. بالنسبة لقولبة نفخ البثق، يجب أن يأخذ حساب الإخراج في الاعتبار الزجاجة والأدوات والطلب على المواد. لا تعد تقييمات النفخ الممدد من PET بديلاً عن تلك الفحوصات.
كيف يمكنك حساب إنتاجية النفخ في الساعة؟
ابدأ بحدث العد الذي يمكن للمراقب التعرف عليه. بالنسبة لهذا الدليل، فإن حدث الإخراج هو إطلاق الأجزاء المقولبة من قالب تشغيل واحد. قم بتسجيل متوسط الفاصل الزمني بين تلك الأحداث عبر الجهاز بالكامل، بالإضافة إلى عدد الأجزاء التي يتم تحريرها في كل مرة.
إذا خرج جزءان من الماكينة كل 16 ثانية، يكون الحساب 3600 ÷ 16 × 2 = 450 جزءًا في كل ساعة تشغيل. هذا حساب توضيحي، وليس تصنيف آلة Kinggle. يقوم بحساب الأجزاء المقولبة قبل طرح العناصر المرفوضة ويفترض إمكانية الحفاظ على الفاصل الزمني المحدد.
استخدم صيغة وقت الدورة الصحيحة
إن وقت دورة التصنيع لمحطة واحدة لا يمثل دائمًا الفاصل الزمني بين المخرجات من الجهاز بأكمله. وبالمثل، فإن الثواني لكل جزء ليست بنفس كمية الثواني لكل حدث قولبة مكون من جزأين. اكتب الوحدة بجانب كل إدخال قبل إدخالها في جدول البيانات.
بالنسبة لفترة مُقاسة، يتم انقضاء معادلة وقت الدورة المكافئة بالثواني الجارية مقسومة على عدد أحداث الإخراج. إذا أنتجت الأحداث كميات مختلفة، استخدم طريقة العد المباشر بدلاً من ذلك: إجمالي الأجزاء المقولبة مقسومًا على ساعات التشغيل.معجم Vorne OEEوبالمثل يحدد معدل التشغيل الفعلي باستخدام العدد الإجمالي ووقت التشغيل.
لحساب وقت الدورة من التسجيل، قم بالقياس بين نقاط المطابقة. تحتوي عشرة طوابع زمنية متتالية على تسع فترات زمنية، وليس عشرة. بالنسبة للدورات غير المستوية، قم بتقسيم إجمالي الوقت المنقضي على عدد الفواصل الزمنية الفعلية بدلاً من حساب متوسط مجموعة مختارة من الدورات السريعة.
إدخال Excel الأساسي هو=3600/A2*B2، حيث يحتوي A2 على الثواني لكل حدث ويحتوي B2 على أجزاء لكل حدث. إذا كانت صيغة حساب وقت الدورة الخاصة بك ترجع بالفعل الثواني لكل جزء فردي، فاستخدم=3600/A2. وضرب هذه النتيجة بعدد التجاويف سيحسب تلك التجاويف مرتين.
قم بتسمية النتيجة حسب مدخلاتها. الفاصل الزمني المثالي يعطي معدل مثالي. الفاصل الزمني المقاس التمثيلي يعطي معدل تشغيل ملحوظ. ولا يتضمن أي منهما عمليات التحول أو توقف التحول الكامل تلقائيًا. اجعل التمييز مرئيًا عند تحويل النتيجة إلى عرض أسعار أو جدول إنتاج.
محطات العد والرؤوس والتجاويف دون العد المزدوج
تصف المحطة ومنفذ القالب وتجويف القالب أجزاء مختلفة من ترتيب الإنتاج. كينغجلدليل متعدد الرؤوس مقابل دليل متعدد التجاويفيفصل بينهما: المنافذ تشكل الباريسونات، والتجاويف تشكل الأجزاء، والمحطات هي مواضع القالب والمشبك. أرقامهم ليست مضاعفات قابلة للتبديل.
تخيل محطتين، تنتج كل منهما جزأين لكل إصدار. تنطلق المحطة A عند 0 و32 ثانية؛ يتم إطلاق المحطة B في 16 و 48 ثانية. تتكرر كل محطة كل 32 ثانية، لكن الآلة الكاملة تطلق زوجًا كل 16 ثانية. تم اختراع التوقيت التالي فقط لشرح الحساب.
| أساس العد | حساب | الناتج الإجمالي |
|---|---|---|
| آلة كاملة | 3,600 ÷ 16 ثانية × جزأين | 450 جزء/ساعة |
| إجماليات محطة منفصلة | 3600 ÷ 32 ثانية × جزأين × محطتين | 450 جزء/ساعة |
| العد المزدوج غير صحيح | 3600 ÷ 16 ثانية × جزأين × محطتين | 900 جزء/ساعة، خطأ |
الحساب الأخير يحسب المحطة الثانية مرتين. تم تضمين مساهمتها بالفعل في الفاصل الزمني للآلة بالكامل البالغ 16 ثانية. في سجل التوقيت الحقيقي، قم بتسمية كل حدث بمحطته حتى يتمكن شخص آخر من إعادة بناء الحساب.
لا تفترض أن إضافة محطة ثانية يحافظ على نفس التوقيت تحت الحمل. ولا يزال الترتيب المقترح يحتاج إلى ما يكفي من القدرة على توصيل المواد والتبريد والتعامل معها. قارن جدول التشغيل الفعلي، وليس فقط عدد المحطات. كينغجلمقارنة محطة واحدة ومزدوجةيوفر سياق التكوين ذات الصلة.
عد المواقف النشطة كذلك. إذا كان هناك تجويف واحد خارج الخدمة عمدًا، فإن وجوده الاسمي في القالب لا يؤدي إلى إنشاء مخرجات. إذا أنتجت زجاجة معيبة، فإن تلك الزجاجة تنتمي إلى العدد الإجمالي والعدد المرفوض. إن تقليل مدخلات التجويف وطرح نفس الزجاجة المرفوضة مرة أخرى من شأنه أن يقلل من الناتج.
بالنسبة للترتيب المختلط، احسب كل تيار على حدة وأضف النتائج. يكون المتوسط المشترك مفيدًا فقط عندما يمثل عدد الأحداث وعدد الأجزاء نفس فترة المراقبة. وهذا مهم عندما تتوقف إحدى المحطات بينما تستمر الأخرى، أو عندما ينتج القالبان أجزاء مختلفة.
تحويل مخرجات ساعات التشغيل إلى أجزاء جيدة في كل وردية عمل
يحتاج المشتري الذي يقوم بجدولة عمليات التسليم إلى رقم مختلف عن المشغل الذي يفحص سرعة الماكينة. ابدأ بالنوبة بأكملها، وحدد الوقت الذي لا تتم فيه جدولة الإنتاج، ثم قم بتسجيل التوقفات أثناء فترة الإنتاج المخططة المتبقية. اذكر هذا الحد الزمني قبل اقتباس إجمالي التحول.
النطاق العام لآيزو 22400-2:2014يصف مؤشرات الأداء الرئيسية للتصنيع من خلال صيغها وعناصرها المكونة وسلوكها الزمني ووحداتها. وهو مرجع مفيد للقياس المنضبط. تستخدم هذه المقالة التعريفات العملية أدناه؛ ولا تدعي أن الآلة أو التجربة معتمدة وفقًا لهذا المعيار.
تحتإطار Vorne OEE، التحولات داخل الإنتاج المجدول هي خسائر التوفر. إنهم لا يختفون ببساطة لأنه تم التخطيط لهم. الوقت الذي لا نية فيه للإنتاج، مثل استراحة تناول الطعام، له دور مختلف. تحديد العلاج قبل التجربة وليس تغييره لتحسين النسبة النهائية.
تعني جودة الإنتاجية هنا الأجزاء المقبولة مقسومة على إجمالي الأجزاء المقولبة، مع أخذ كلا التعدادين خلال نفس الفترة وحدود العملية. إذا حدث القبول بعد اختبار التسرب، فإن العمل غير المكتمل في انتظار هذا الاختبار لم يتم تأكيد الناتج الجيد بعد. قم بتوثيق أي عمل قيد التنفيذ في البداية أو النهاية.
متى تستخدم حساب OEE
عند البدء من السعر المثالي، ضع في الاعتبار التوفر وفقدان السرعة والجودة.دليل حساب فورنيعطي العلاقات التالية. يجب أن يصف المعدل المثالي نفس المنتج والتكوين النشط مثل المخرجات المحسوبة.
| عامل | حساب |
|---|---|
| التوفر | وقت التشغيل ÷ وقت الإنتاج المخطط له |
| أداء | معدل التشغيل الإجمالي الملحوظ ÷ معدل التشغيل الإجمالي المثالي |
| جودة | العدد الجيد للتمرير الأول ÷ العدد الإجمالي |
| OEE | التوفر × الأداء × الجودة |
وبالتالي يمكن حساب الإنتاج الجيد على أنه المعدل المثالي × ساعات الإنتاج المخططة × OEE. استخدم الكسور، وليس النسب المئوية الكاملة، في عملية الضرب. يتم إدخال OEE بنسبة 78.4% في الصيغة كـ 0.784.
اختر إما مسار السعر المثالي أو مسار السعر المرصود. يعكس معدل التشغيل الملحوظ بالفعل السرعة التي تم تحقيقها خلال فترة التشغيل تلك. إن ضربه بعامل أداء آخر لنفس فقدان السرعة سيؤدي إلى طرح الخسارة مرتين. وبالمثل، فإن الرقم المقاس للأجزاء الجيدة لكل نوبة يتضمن بالفعل نقاط التوقف والرفض ضمن هذا التحول؛ لا تطبق خصم الكفاءة الشامل الثاني لوصف نفس التحول.
تحقق مما إذا كان الطارد يمكنه دعم الإخراج المستهدف
يؤدي تقدير الإنتاج أيضًا إلى إنشاء متطلبات مادية. استخدم الكتلة الإجمالية المعالجة لكل جزء مصبوب، وليس فقط وزن الحاوية النهائية. بالنسبة لهذا الحساب، تتضمن الكتلة الإجمالية المادة التي تصبح الحاوية والزخرفة المرتبطة بها، ويتم تخصيصها بشكل ثابت عبر الأجزاء المنتجة.
لنفترض أن الترتيب الافتراضي 450 جزءًا/ساعة يعالج 90 جم لكل جزء مقولب. طلب التشغيل هو 450 × 90 ÷ 1,000 = 40.5 كجم/ساعة. إذا كانت الزجاجة النهائية تزن 70 جرامًا، فإن استخدام وزنها الصافي فقط سيؤدي إلى رقم أقل يبلغ 31.5 كجم/ساعة. كلا الرقمين مشتقان من افتراضات توضيحية، وليس من مشروع زجاجة مُقاس.
الفرق 9 كجم/ساعة هو المادة المفترضة المرتبطة بالتشذيب. لا يؤدي استرداده النهائي إلى إزالة متطلبات المعالجة الأصلية. احتفظ بحساب منفصل للراتنج الذي تم شراؤه والمواد المستردة والتخلص منها؛ يتعلق حساب حمل الطارد بالمادة التي تمر خلال العملية.
كينغجلدليل تخطيط الرأسيربط أيضًا كتلة الحدث بقدرة البثق المتاحة. قد تؤدي إضافة التجاويف إلى زيادة الأجزاء لكل حدث، ولكنها تزيد أيضًا من الكتلة المطلوبة لذلك الحدث. لا يمكن لعدد تجاويف اسمي أكبر أن يحل في حد ذاته حد إمداد المواد.
قارن الطلب الجاري بمرجع الإنتاجية المطبق على المادة والإعداد المقترح. لا تقم بتخفيف الطلب من خلال حساب متوسطه خلال استراحة الغداء أو فترة الإغلاق. يجب أن تدعم الآلة معدل المواد أثناء الإنتاج، حتى لو كان معدل متوسط التحول أقل.
يتوفر سقف أولي للمواد كجم/ساعة مقسومًا على إجمالي كجم لكل جزء. إنها مجرد عملية حسابية للفحص. ولا تحدد وقت التبريد أو التوزيع المقبول للجدار أو ثبات الأبعاد أو مخرجات معدات التشذيب والفحص. تلك تتطلب الشيكات الخاصة بهم.
بالنسبة للمراجعة الأولية، قم بوضع قدرات القولبة والبثق والنهائية في وحدات متوافقة ومقارنتها. يحدد أصغر معدل مدعوم قيدًا مرشحًا، وليس ضمان الإنتاج التلقائي. قم بتضمين الحواجز المؤقتة والانقطاعات عند التخطيط لخط كامل، ثم تحقق من الترتيب المقترح مع المنتج المقصود.
مثال عملي: من وقت الدورة إلى خطة إنتاج التحول
يستخدم المثال العملي التالي مدخلات افتراضية لترتيب نفخ وقذف البثق. إنه ليس تصنيف أداء KGB2L. احتفظ بنفس التوقيت وعدد الأجزاء وافتراضات الجودة طوال عملية الحساب حتى يمكن التحقق من معدل التشغيل وإجمالي التحول والطلب على المواد مقابل بعضها البعض.
افترض أن وردية العمل التي تبلغ مدتها ثماني ساعات تحتوي على استراحة مدتها 30 دقيقة عندما لا تتم جدولة الإنتاج. تحدث 30 دقيقة أخرى من التوقف أثناء الإنتاج المجدول. الوقت المتبقي للتشغيل هو سبع ساعات. خلال وقت التشغيل هذا، يخرج جزءان من الماكينة كل 16 ثانية في المتوسط، ويجتاز 96% منها الفحص بدون إعادة العمل.
| خطوة | حساب | نتيجة |
|---|---|---|
| الإنتاج المخطط | 8 ساعات ناقص 0.5 ساعة مستبعدة | 7.5 ساعة |
| وقت التشغيل | 7.5 ساعة ناقص 0.5 ساعة توقف مسجل | 7 ساعات |
| معدل التشغيل الإجمالي | 3,600 ÷ 16 × 2 | 450 جزء/ساعة |
| إجمالي الأجزاء المصبوبة | 450 × 7 | 3150 قطعة |
| التمريرة الأولى أجزاء جيدة | 3,150 × 0.96 | 3,024 قطعة/التحول |
| إنتاج جيد لكل ساعة مخططة | 3,024 ÷ 7.5 | 403.2 جزء/ساعة |
| إخراج جيد لكل ساعة على مدار الساعة | 3,024 ÷ 8 | 378 جزء/ساعة |
| تشغيل الطلب على المواد | 450 × 90 جم ÷ 1,000 | 40.5 كجم/ساعة |
لاحظ أن 450 و403.2 و378 يمكنها جميعًا وصف نفس السيناريو. يجيبون على أسئلة مختلفة. الأول يتعلق بإجمالي الناتج أثناء التشغيل. وينتشر الثاني الناتج المقبول خلال وقت الإنتاج المخطط له. والثالث ينتشر على مدى التحول بأكمله. والتقرير الذي يغفل القاسم يترك المجال لإجراء مقارنة مضللة.
تحقق من النتيجة مع OEE
في هذا المثال فقط، افترض أن الفاصل الزمني المثالي للحدث هو 14 ثانية مع جزأين لكل حدث. وهذا معدل مثالي يبلغ حوالي 514.286 جزءًا/الساعة. التوفر هو 7 ÷ 7.5؛ الأداء هو 450 ÷ 514.286؛ الجودة 0.96 منتجهم هو 0.784، أو 78.4% OEE.
تطبيقطريقة حساب Vorne OEE، 514.286 × 7.5 × 0.784 تُرجع حوالي 3024 جزءًا جيدًا. التقريب الصغير المعروض لا يغير النتيجة الأساسية. إن الفاصل الزمني المثالي الذي يبلغ 14 ثانية هو مثال على الافتراض، وليس قيمة الدورة الجافة للكتالوج.
للحصول على أمر توضيحي مكون من 12000 جزء مقبول، 12000 ÷ 3024 يعطي حوالي 3.97 من هذه التحولات. توفر أربع نوبات عمل 12.096 قطعة محسوبة بموجب هذه الافتراضات، قبل الخسائر الإضافية الخاصة بالطلب. يعد هذا سيناريو تخطيط، وليس التزامًا بالتسليم أو سببًا لحذف التحقق من صحة بدء التشغيل.
إذا زادت فترات التوقف المسجلة من 30 إلى 60 دقيقة، ينخفض وقت التشغيل إلى 6.5 ساعة. مع عدم تغيير الافتراضات الأخرى، يصبح الناتج 450 × 6.5 × 0.96 = 2808 أجزاء جيدة. ثم يتجاوز الترتيب أربع نوبات. توضح هذه المقارنة لماذا يمكن أن يؤثر التغيير الطفيف في وقت التشغيل المتاح على الجدولة دون أي تغيير في دورة التشكيل.
جرب حساب معدل الإنتاج الخاص بك
افتراضيات إنتاج المثال الافتراضي. أدخل متوسط الفاصل الزمني الملحوظ أثناء وقت التشغيل، وليس تصنيف الدورة الجافة. لا تضرب بالمحطات مرة أخرى إذا كان الفاصل الزمني يغطي الجهاز بالكامل بالفعل. تبقى البيانات في هذه الصفحة.
- إجمالي الأجزاء لكل ساعة تشغيل
- 450
- الأجزاء الجيدة المقدرة لكل وردية
- 3,024
- أجزاء جيدة لكل ساعة مخططة
- 403.2
- الطلب على المواد أثناء التشغيل
- 40.5 كجم/ساعة
النتائج هي تقديرات، وليست مخرجات مضمونة. تعبر أعداد الأجزاء العشرية عن المتوسط المتوقع. لا تقوم هذه الآلة الحاسبة بإنشاء نموذج للتخزين المؤقت، أو بدء تشغيل الطلب، أو أعداد التجويف المتغير، أو وضع OEE منفصل ذي معدل مثالي. إذا تم تعطيل البرامج النصية، تظل النتائج المعروضة هي المثال الافتراضي.
ماذا تخبرك مواصفات Kinggle's KGB2L عن السعة
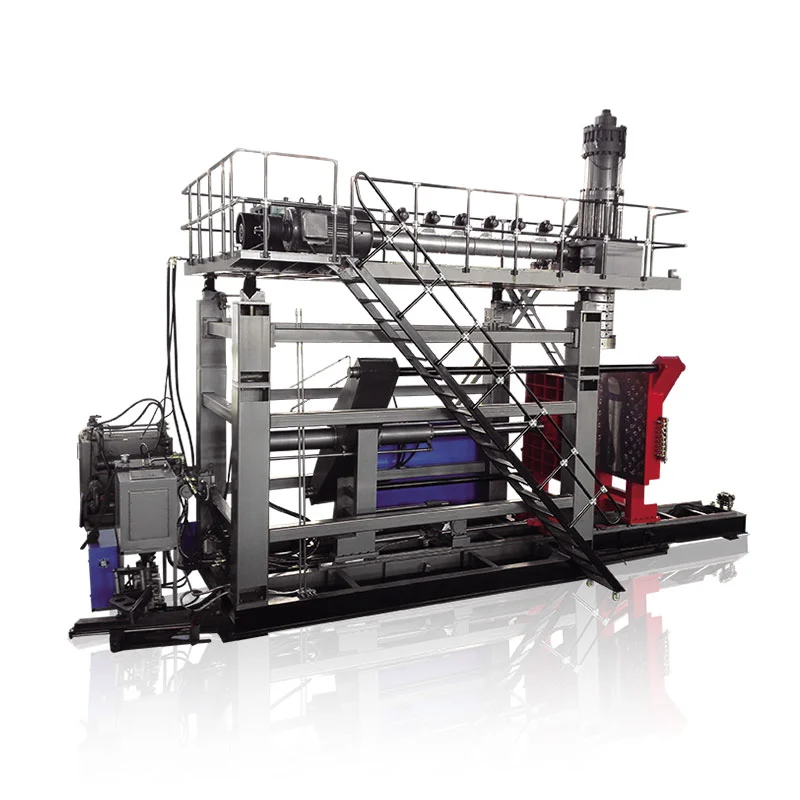
الآلة نفخ القوالب ذات المحطة الواحدة KGB2L 2Lيقدم مثالاً ملموسًا لكيفية قراءة ورقة المواصفات. تصف قيمها المنشورة عدة حدود مختلفة. يجيب كل من حجم الحاوية، ومخرجات الدورة الجافة، وإنتاجية المواد، وأبعاد القالب على سؤال اختيار مختلف.

| المعلمة المنشورة | قيمة | سؤال يساعد على الإجابة |
|---|---|---|
| الحد الأقصى لسعة الحاوية | 2 لتر | هل المنتج المقترح ضمن فئة الحجم المذكورة؟ |
| الإخراج (الدورة الجافة) | 600 جهاز كمبيوتر / ساعة | ما هو مرجع الدورة الجافة الذي يذكره الكتالوج؟ |
| قدرة ذوبان HDPE | 30 كجم/ساعة | ما هو مرجع معدل المواد المتاح للفحص الأولي؟ |
| قطر المسمار | 50 ملم | ما هي منصة البثق التي تتم مناقشتها؟ |
| الحد الأقصى لحجم القالب، العرض × الارتفاع | 360 × 380 ملم | ما هو غلاف القالب المنشور الذي يجب أن تأخذه مراجعة الأدوات بعين الاعتبار؟ |
| مسافة مركزية مزدوجة الرأس | 130 ملم | ما هو مرجع التباعد الذي يحتاج إلى المقارنة مع التخطيط المقترح؟ |
إن مجال الدورة الجافة ليس تقريرًا تجريبيًا لزجاجة محددة سعة 2 لتر. لا تقم بإعادة تسمية 600 جهاز كمبيوتر/ساعة على أنها 600 حاوية مقبولة في الساعة. لا يزال يتعين تحديد راتنج المنتج ووزنه وترتيب التجويف ومتطلبات التبريد ومعايير القبول.
استخدم مرجع HDPE 30 كجم/ساعة لإجراء فحص جماعي منفصل. في المثال العملي المفترض 90 جم من الكتلة الإجمالية لكل جزء، فإن تقسيم 30 على 0.09 يعطي حوالي 333.3 قطعة مصبوبة/ساعة كسقف غربلة للمادة فقط. سيتطلب 450 جزءًا/ساعة في المثال 40.5 كجم/ساعة، وهو أعلى من هذا المرجع المنشور.
لا يعد هذا الحساب بـ 333.3 جزءًا / ساعة من KGB2L. تشير إلى أنه لا يمكن تبرير كتلة المثال ومعدل الهدف باستخدام مرجع 30 كجم/ساعة المدرج. ستحتاج مراجعة المشروع إلى تكوين مدعوم مختلف أو افتراضات منتج منقحة أو هدف مخرجات مختلف.
كما أن التباعد بين الرأسين لا يثبت أن أي زجاجتين ستناسبانهما. تحقق من رسم القالب الفعلي مقابل المظروف المنشور وترتيب الأدوات الكامل. بالنسبة للمنتجات الأكبر أو الأوسع، يجب أن يتبع عدد التجاويف القابلة للاستخدام الرسم بدلاً من مضاعف الإخراج المفضل.
عند طلب توصية، أرسل الرسم ودرجة المادة وتقديرات الوزن الصافي والإجمالي والمخرجات المقبولة المطلوبة ونمط التحول المقصود معًا. يتيح ذلك للمورد التحقق من افتراضات السعة مقابل الأجهزة المقترحة بدلاً من الإجابة على سؤال معزول حول الزجاجات في الساعة.
تحقق من الإخراج قبل الالتزام بالجهاز
اجعل المخرجات المقبولة أساسًا لاتفاقية السعة. الزجاجات التي تترك القالب والزجاجات التي تم تطهيرها للتغليف لها أعداد مختلفة. قبل الاختبار، حدد نقطة الفحص والمتطلبات التي يجب أن تستوفيها الزجاجة لإدخال الإجمالي المقبول. وبخلاف ذلك، يمكن أن تحقق التجربة هدف التشكيل الخاص بها مع ترك متطلبات التسليم دون حل.
بالنسبة لـ KGB2L، احتفظ برقم الدورة الجافة المنشور وهو 600 PC/HR منفصلاً عن التزام إخراج الزجاجة. تأكد من المادة ووزن الزجاجة والتجويف النشط ومتطلبات القبول قبل الاتفاق على الطاقة الإنتاجية. رقم الدورة الجافة وحده لا يكفي لجدول تسليم الزجاجة.
عندما تفشل إحدى التجارب في تحقيق هدفها، قم بتشخيص النقص قبل زيادة السرعة. تسجيل فترات الإخراج والتوقف والأجزاء المرفوضة بشكل منفصل. تحقق من وقت الانتظار عند تسليم باريسون، ووقت التبريد داخل القالب، وقوائم الانتظار قبل التشذيب أو اختبار التسرب. تميز هذه الملاحظات بين قيد القولبة وقيد المصب.
قم بتقييم تعديل واحد في كل مرة واحتفظ بسجلات ما قبل وبعد. احكم على التغيير من خلال المخرجات المقبولة خلال فترات مراقبة قابلة للمقارنة، وليس من خلال دورة عرض أقصر فقط. سجل ظروف المواد والأدوات بجانب النتيجة. إذا ارتفع العدد ولكن فشل فحص المزيد من الزجاجات، فإن التعديل لا يؤدي بالضرورة إلى تحسين القدرة القابلة للاستخدام.
احتفظ بسجل يمكن لشخص آخر التحقق منه
- تحديد مراجعة الرسم ودرجة الراتنج ومزيج المواد والوزن المستهدف وترتيب التجويف.
- اتفق على فحوصات القبول والموقع الذي سيتم فيه حساب الأجزاء الجيدة.
- تسجيل أوقات البدء والانتهاء والاستثناءات المجدولة وتوقفات الإنتاج وأسبابها.
- قم بتسجيل إجمالي الأجزاء المقولبة والأجزاء المقبولة والمرفوضة لأول مرة دون حساب الأجزاء المعاد صياغتها مرتين.
- قارن المعدل الملاحظ وإجمالي الطلب الشامل والإنتاج النهائي خلال فترات المطابقة.
- احتفظ بالإعدادات المتفق عليها والملاحظات والقيود التي لم يتم حلها مع تقرير التجربة.
تحديد ما يحدث في بداية ونهاية نافذة القياس. ملاحظة قصيرة يتم إجراؤها بعد عملية الإحماء تجيب على سؤال مختلف عن الطلب بأكمله الذي يتضمن بدء التشغيل وتغيير القالب. يمكن أن يكون كلاهما مفيدًا، ولكن فقط عندما يحدد التقرير ما تم استبعاده.
استخدمدليل اختبار قبول المصنع لآلة التشكيل بالنفخلتطوير سجل التفتيش على نطاق أوسع. حساب الإخراج يدعم القبول؛ ولا يحل محل فحص المنتج أو فحص المعدات أو اتفاقية الشراء.
| حقل السجل | ما للدخول |
|---|---|
| المنتج والتكوين | مراجعة الرسم والمواد والوزن والتجاويف النشطة والمحطات |
| حدود القياس | بداية/نهاية الساعة، والوقت المخطط له، ووقت التشغيل، وموقع العد |
| التهم | إجمالي الأجزاء المصبوبة، والتمريرة الأولى الجيدة، والأجزاء المرفوضة وغير المكتملة |
| شروط | الإعدادات المسجلة وتكييف الهواء والتبريد والموظفين والمساعدين |
| حصيلة | أجزاء جيدة لكل ساعة أو وردية محددة، والقيود والمتابعة المتفق عليها |
ناقش تقدير السعة الخاصة بالمنتج مع Kinggle
يتطلب تقديرًا للمخرجات مرتبطًا برسم المنتج وتكوين الماكينة المقترح. يجب أن يوضح الاقتراح المكتوب مكان احتساب الأجزاء المقبولة ومدة إجراء القياس وشروط الإنتاج المطبقة. وبدون هذه التفاصيل، فإن رقم الزجاجات في الساعة ليس أساسًا سليمًا لمقارنة عروض المعدات.
أرسل رسم الزجاجة أو تفاصيل العينة ودرجة المادة والمخرجات الجيدة المطلوبة وجدول التحول من خلالهاصفحة الاتصال الرسمية لـ Kinggle. عندما لا تزال القيمة تقديرية، قم بتسميتها حتى تتمكن المراجعة التالية من حلها.
نينغبو كينغجل الماكينات والشركة المحدودة
بريد إلكتروني:sales@kinggle.com
الهاتف:+86-574-87103665
مدينة يوياو، نينغبو، تشجيانغ، الصين. تم التحقق من تفاصيل الاتصال في صفحة الاتصال الرسمية.
الأسئلة المتداولة
كم عدد الزجاجات التي يمكن أن تنتجها آلة نفخ القوالب في الساعة؟
لا يوجد رقم إنتاجي واحد لكل آلة وزجاجة. اقسم 3600 على الفاصل الزمني لإخراج الجهاز بالكامل بالثواني، ثم اضربه في الأجزاء المصبوبة لكل حدث. قم بتطبيق عائد جودة التمريرة الأولى للحصول على مخرجات جيدة أثناء وقت التشغيل. بالنسبة لتخطيط التحول، قم أيضًا بتضمين نقاط التوقف المسجلة وتأكيد المواد والقدرة النهائية.
هل تضاعف الآلة ذات المحطة المزدوجة الإنتاج دائمًا؟
لا، لا يمكن لمحطتين تحديد معدل الإنتاج دون توقيتهما وتكوينهما الفعلي. إذا كان الفاصل الزمني الذي تم قياسه للآلة بالكامل يشتمل بالفعل على إصدارات متناوبة من كلا المحطتين، فلا تضربه في اثنين مرة أخرى. قارن توقيت كل محطة والتجويفات النشطة والطلب على المواد قبل تقدير الإنتاج المجمع.
هل مخرجات الدورة الجافة هي نفسها مخرجات المنتج النهائي؟
لا. إن حقل الكتالوج المسمى مخرجات الدورة الجافة لا يحدد المخرجات المقبولة لحاوية محددة. تسرد صفحة KGB2L الخاصة بـ Kinggle 600 جهاز كمبيوتر/ساعة تحت هذا التصنيف. تحتاج مطالبة المخرجات الخاصة بالزجاجة إلى المواد والأدوات والوزن وظروف التشغيل ومعايير الفحص، بالإضافة إلى فترة قياس محددة.
كيف يؤثر وزن الحاوية على القدرة الإنتاجية؟
يؤثر الوزن على المواد المطلوبة بمعدل إنتاج معين. بالنسبة لفحص البثق، استخدم إجمالي الكتلة المعالجة لكل جزء مصبوب، بما في ذلك الزخرفة المخصصة لها، بدلاً من وزن الزجاجة النهائي فقط. قم بتقسيم إنتاجية المواد المتاحة على تلك الكتلة الإجمالية للحصول على سقف أولي. هذا الحساب وحده لا ينشئ دورة صب قابلة للتحقيق أو مخرجات مقبولة.
ما هي المعلومات اللازمة لتقدير الناتج بشكل دقيق؟
قم بتوفير رسم المنتج ودرجة المواد والأوزان الصافية والإجمالية وترتيب التجويف والمحطة والمخرجات المقبولة المستهدفة وجدول التحول. قم بتضمين فحوصات القبول والمعدات النهائية. في حالة وجود سجلات المحاكمة، قم بتوفير العدد الإجمالي، والأعداد الجيدة، والتوقيت، وأسباب التوقف. احتفظ بالقيم المفترضة منفصلة عن النتائج المقاسة حتى يتمكن المورد من تحديد فجوات الأدلة المتبقية.
قبل تقديم الطلب، يجب الاتفاق كتابيًا على المخرجات المقبولة وشروط التجربة وطريقة العد. استخدم سجل الإنتاج الناتج كأساس لجدول التسليم.